Aluminium lassen
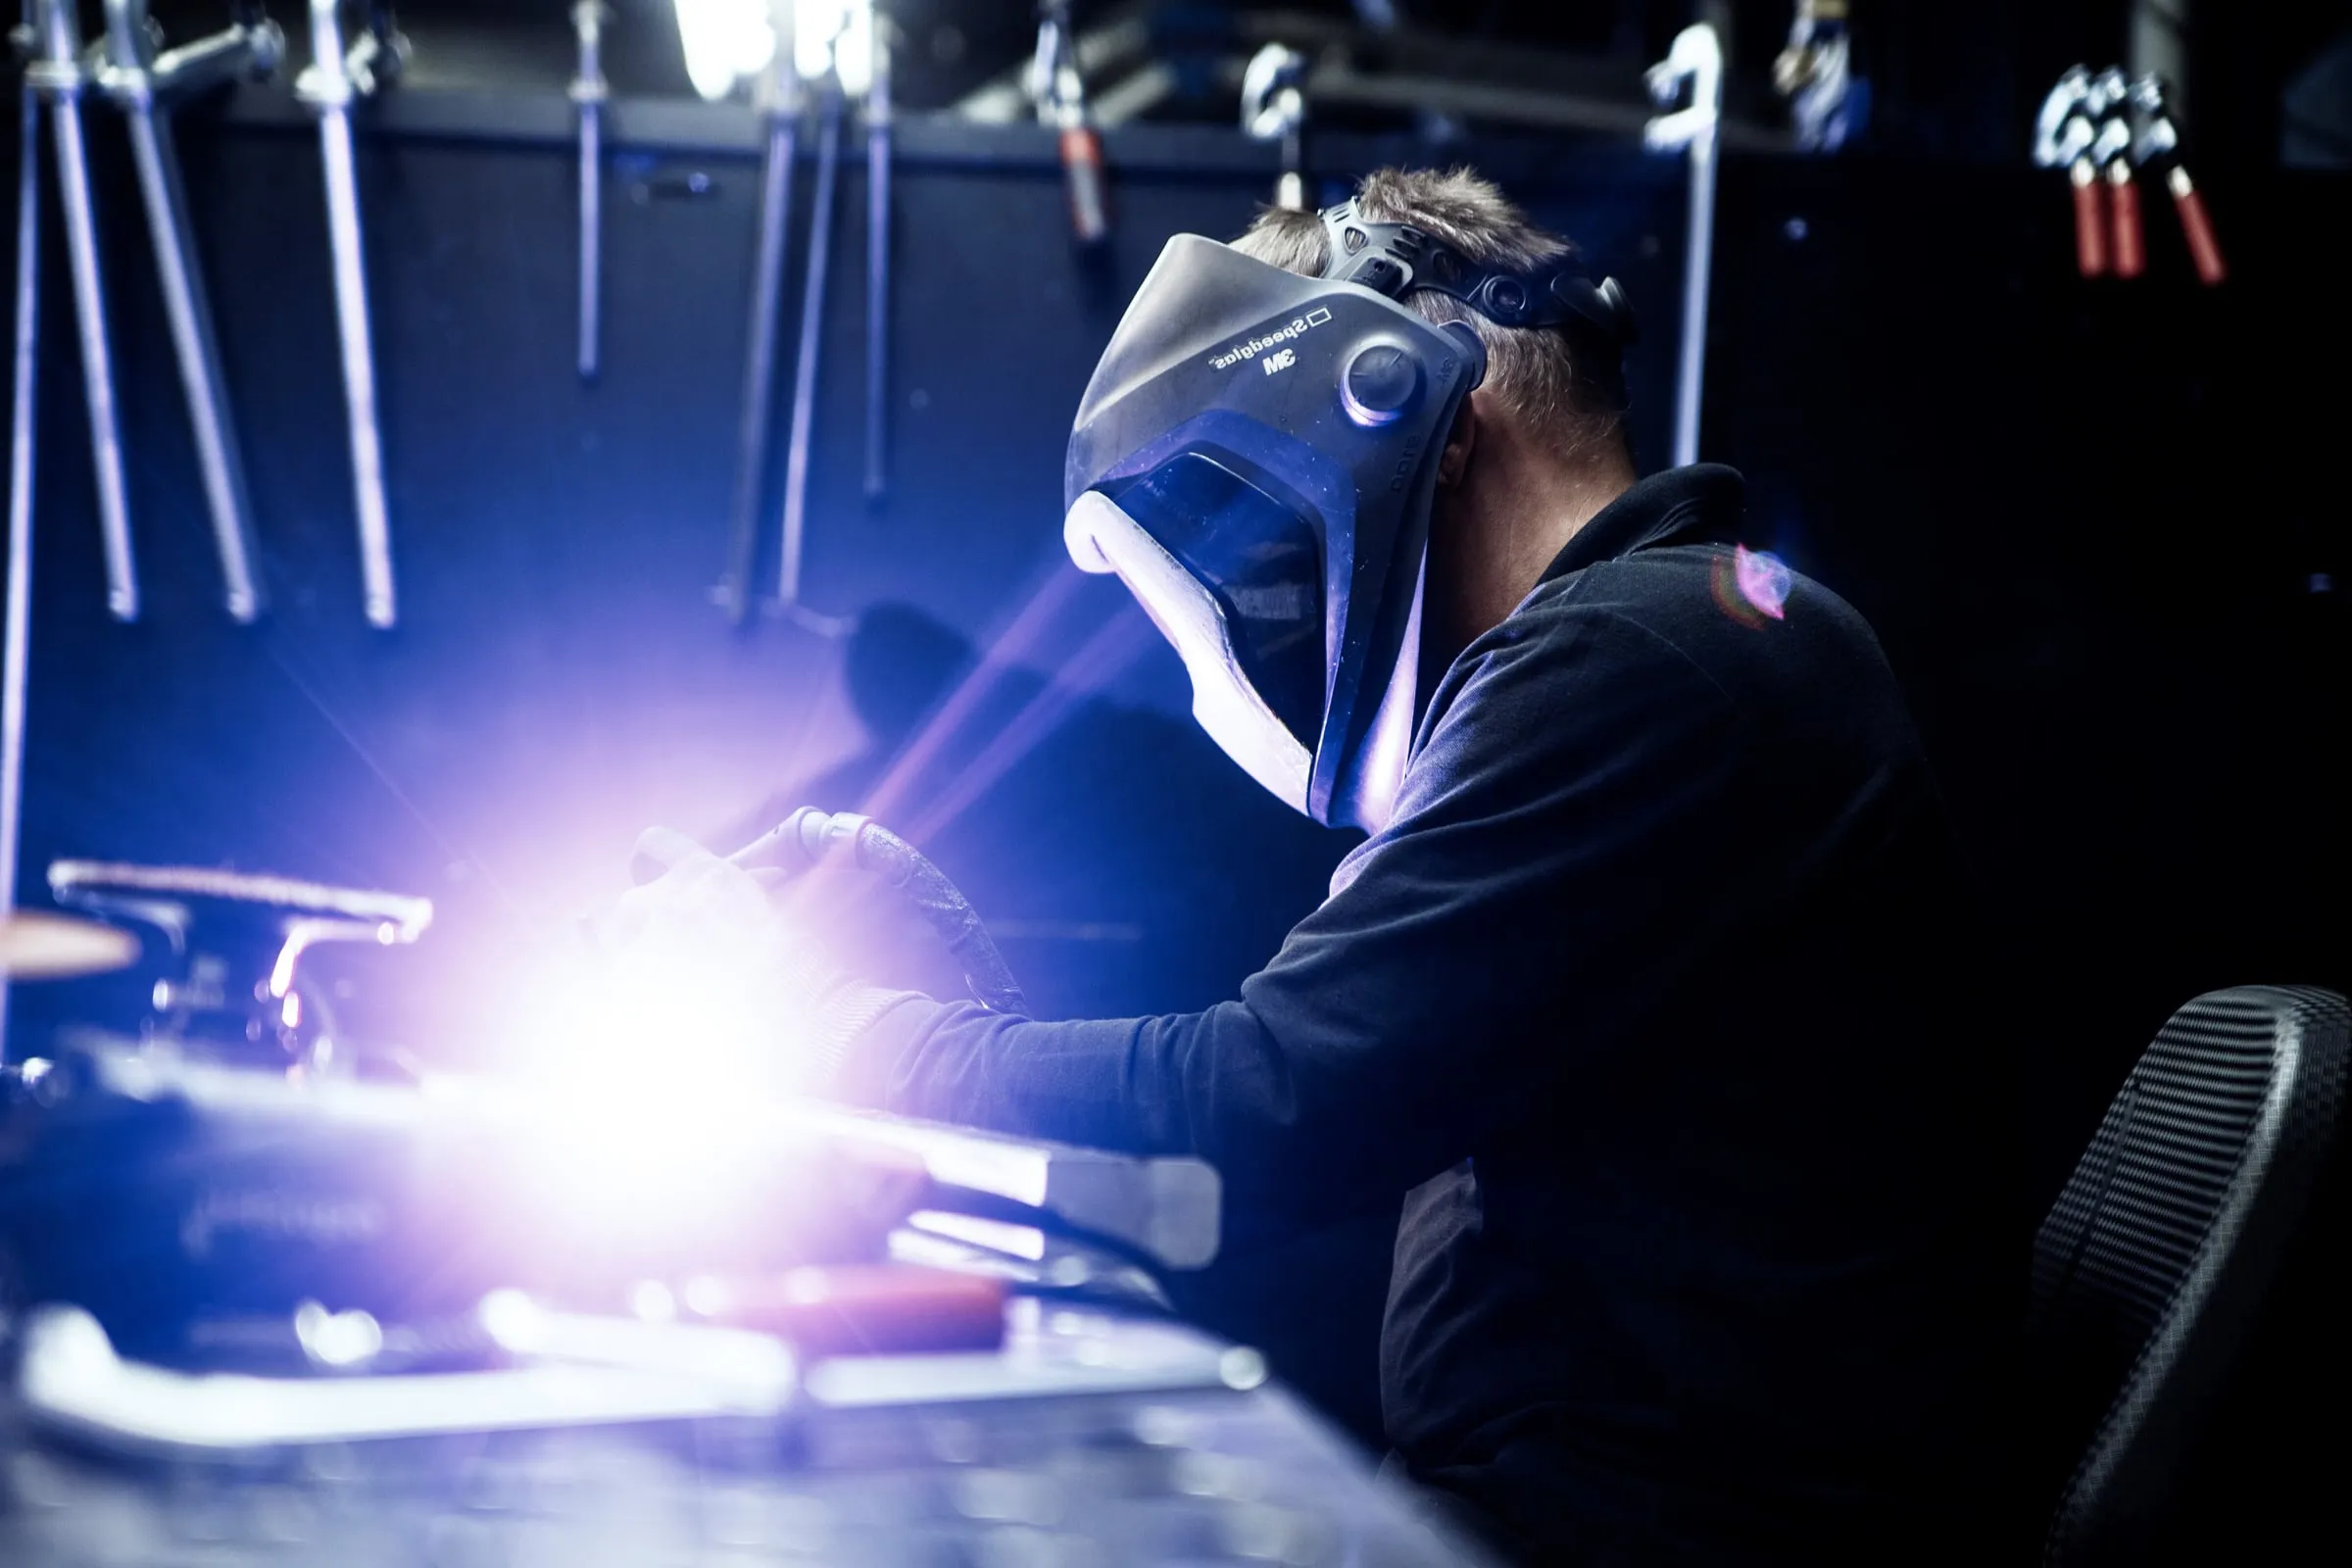
Aluminium vraagt om vakmanschap: de juiste warmte-inbreng, voorbewerking en techniek. Wij lassen aluminium met TIG en MIG, vervormingsarm en netjes.
Over deze bewerking
- Aluminium (diverse legeringen)
- Machinebouw
- Behuizingen
- Lichtgewicht constructies
Aluminium gedraagt zich bij het lassen wezenlijk anders dan staal of RVS. Het geleidt warmte veel sneller, waardoor er meer warmte nodig is om te smelten en die warmte zich verder door het werkstuk verspreidt. Daar komt de oxidehuid bij: die smelt pas bij een veel hogere temperatuur dan het aluminium eronder en moet vóór het lassen worden verwijderd.
Om vervorming te beperken spannen we delen op, hechten we eerst en bepalen we de lasvolgorde vooraf; na het lassen controleren we de maten. Het plaatwerk dat aan zo'n samenstelling voorafgaat — snijden, kanten en afwerken — beschrijven we op onze pagina over aluminium plaatwerk.
Na het lassen bepaalt de toepassing hoever we gaan met de afwerking. Waar het uiterlijk telt, stralen we in onze straalcabine met glasparels, wat een egaal mat oppervlak geeft. Waar de naad functioneel is en uit het zicht blijft, volstaat ontbramen en visueel controleren.
Van tekening tot levering
Voorbereiding
Reinigen en oxidelaag verwijderen.
Lassen
TIG/MIG met beheerste warmte-inbreng.
Nabewerking
Slijpen en afwerken.
Specificaties
Richtwaarden — te bevestigen per project- TIG
- de meeste controle over de warmte-inbreng — dun materiaal en zichtnaden
- MIG
- sneller — dikker materiaal en grotere series
- Keuze per opdracht
- op basis van plaatdikte, naadvorm en de eis aan het uiterlijk
- Warmtegeleiding
- veel sneller dan staal; meer warmte nodig, die zich verder verspreidt
- Oxidehuid
- smelt pas bij een veel hogere temperatuur en moet vóór het lassen worden verwijderd
- Risico bij te veel warmte
- vervorming
- Risico bij verkeerde voorbereiding
- poreuze naden
- Tegen vervorming
- opspannen, eerst hechten, lasvolgorde vooraf bepalen, maten na controleren
- Afwerking zichtzijde
- stralen met glasparels in onze straalcabine — egaal mat oppervlak
- Afwerking uit het zicht
- ontbramen en visueel controleren
Wat stuurt u mee
Vraag een offerte aan- De tekening met de plaatdikte en de legering
- De naadvorm
- Welke zijde de zichtzijde is — dat bepaalt zowel de laskeuze als de nabehandeling
- Aantal stuks
Veelgestelde vragen
Met welke techniek lassen jullie aluminium?
Met TIG en MIG. TIG geeft de meeste controle over de warmte-inbreng en past bij dun materiaal en zichtnaden; MIG is sneller en past bij dikker materiaal en grotere series. De keuze maken wij per opdracht.
Waarom is aluminium lassen lastiger dan staal?
Aluminium geleidt warmte veel sneller, waardoor er meer warmte nodig is en die zich verder door het werkstuk verspreidt. Daarnaast smelt de oxidehuid pas bij een veel hogere temperatuur dan het aluminium eronder; die moet vóór het lassen worden verwijderd.
Hoe beperken jullie vervorming bij aluminium?
Door delen op te spannen, eerst te hechten en de lasvolgorde vooraf te bepalen. Na het lassen controleren wij de maten. Bij dunne plaat en lange naden is die volgorde bepalend voor de maatvastheid van het eindproduct.
Wat gebeurt er met de naad na het lassen?
Dat hangt af van de toepassing. Waar het uiterlijk telt, stralen wij met glasparels voor een egaal mat oppervlak. Blijft de naad uit het zicht, dan volstaan ontbramen en een visuele controle. Geef bij uw aanvraag door welke zijde de zichtzijde is.
Verder lezen in de kennisbank
Bespreek uw tekening,
onderdeel of samenstelling.
Reactie binnen één werkdag · 074-2912235 · info@assinkschipholt.nl