Lassen
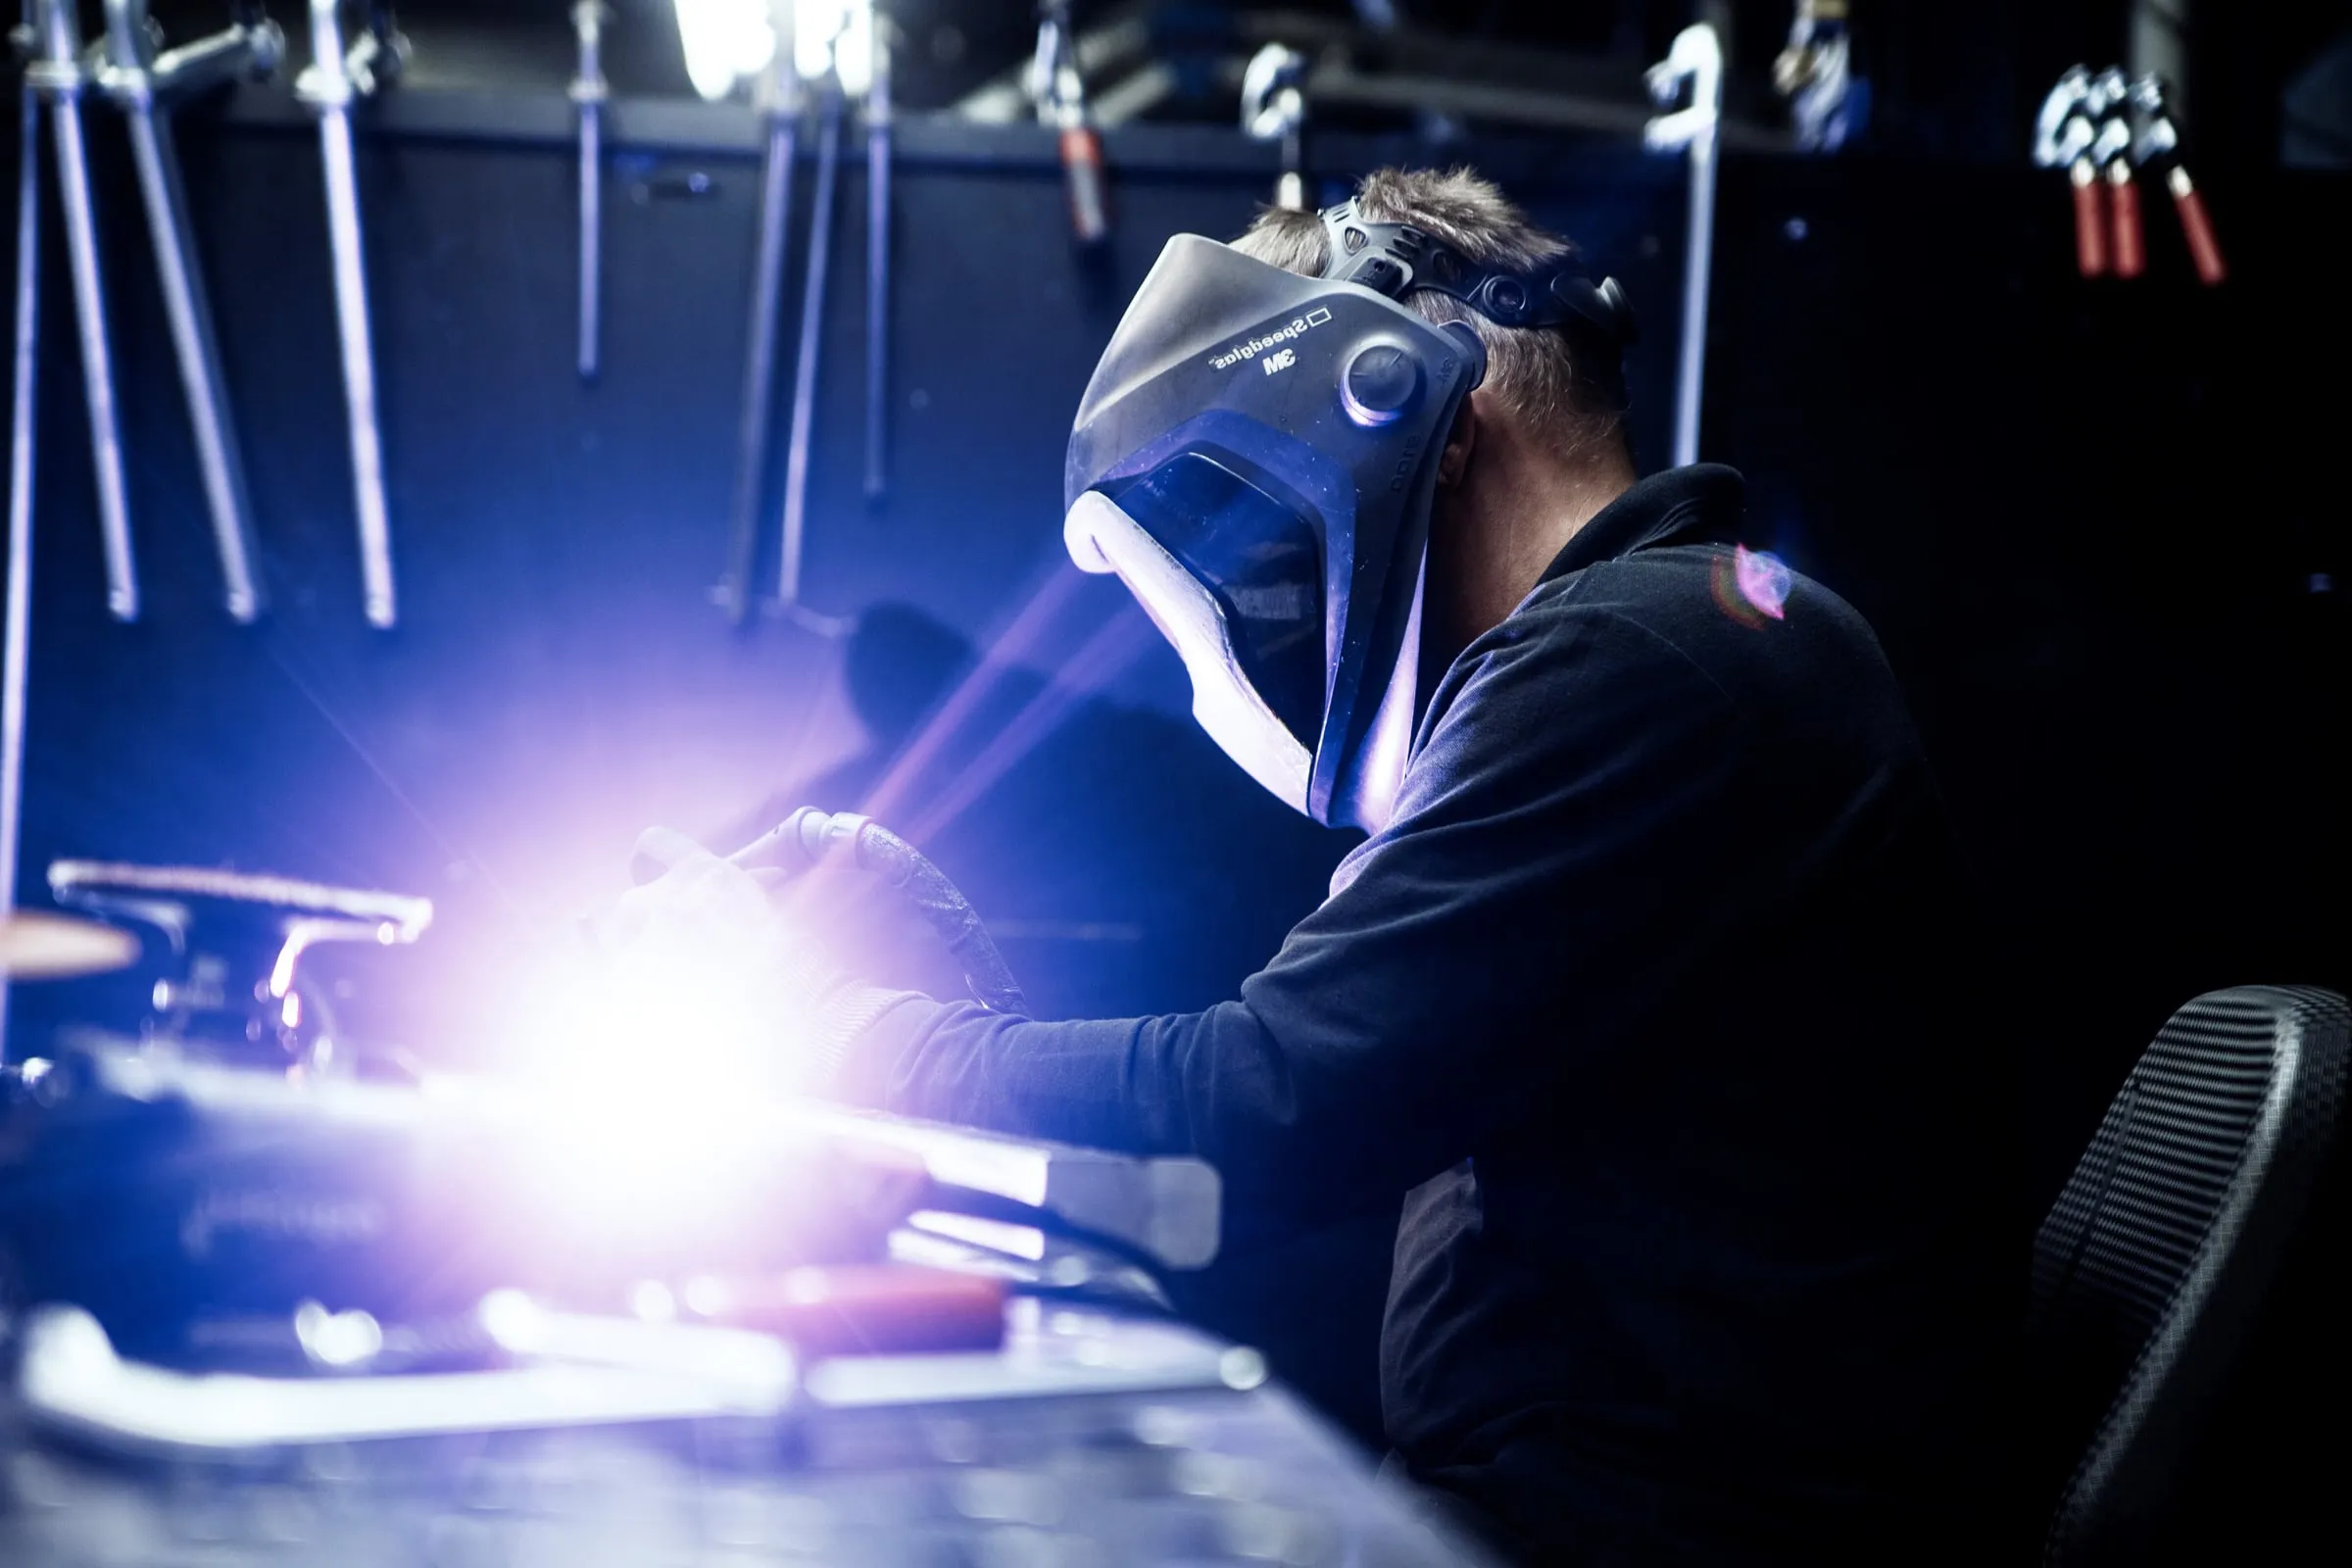
Van handmatig TIG-, MIG- en MAG-lassen tot laserlassen. Wij kiezen de lasmethode die past bij materiaal, serie en kwaliteitseis.
Over deze bewerking
- RVS
- Aluminium
- Staal
- Constructies
- Behuizingen
- Machinedelen
Welke lasmethode we kiezen, hangt af van materiaal, plaatdikte en de eis aan de naad. De tabel hieronder zet de vier op een rij; de afweging maken wij per opdracht.
Vervorming is bij lassen het grootste risico voor de maatvoering. Wij beperken die door de warmte-inbreng te doseren, delen op te spannen en de lasvolgorde vooraf te bepalen. Na het lassen controleren we de maten, zodat een afwijking niet pas bij de montage aan het licht komt.
De nabehandeling verschilt per materiaal. Bij RVS verwijderen we aanloopkleuren en passiveren we, zodat de corrosiebestendigheid rond de naad behouden blijft — waarom dat nodig is leggen we apart uit. Aluminium en staal worden ontbraamd en waar nodig gestraald in onze straalcabine.
Van tekening tot levering
Voorbereiding
Passend maken en opspannen.
Lassen
TIG, MIG/MAG of laser.
Nabewerking
Slijpen, beitsen en passiveren waar nodig.
Controle
Visuele controle van de lasnaden.
Specificaties
Richtwaarden — te bevestigen per project- TIG
- beheerste warmte-inbreng en een nette naad — dun materiaal en zichtwerk in RVS en aluminium
- MIG
- inert gas, sneller — RVS en aluminium, dikker materiaal en grotere series
- MAG
- actief gas, sneller — staal, dikker materiaal en grotere series
- Laserlassen
- smalle naad met weinig vervorming
- Normen
- lassen onder ISO 3834-2, gecertificeerd volgens EN 1090-1
- Nabehandeling RVS
- aanloopkleuren verwijderen en passiveren
- Nabehandeling aluminium en staal
- ontbramen en waar nodig stralen
- Robotlassen
- niet in eigen huis; binnen de groep bij Baas Metaal
Wat stuurt u mee
Vraag een offerte aan- De tekening met de gewenste naadvorm
- Materiaal en plaatdikte
- Welke maten kritisch zijn
- Of er zichteisen aan de naad zijn
- Of er documentatie bij de levering hoort
- Hoe eerder die eisen bekend zijn, hoe beter wij lasvolgorde en nabehandeling erop inrichten — achteraf rechttrekken kost altijd meer tijd
Veelgestelde vragen
Welke lasmethoden hebben jullie in huis?
Wij lassen met TIG, MIG en MAG en beschikken over laserlassen. TIG geeft de meeste controle over de warmte-inbreng en past bij dun materiaal en zichtwerk. MIG en MAG zijn sneller bij dikker materiaal en grotere series — MIG met inert gas voor RVS en aluminium, MAG met actief gas voor staal. Robotlassen doen wij niet in Hengelo — dat gebeurt binnen de groep bij Baas Metaal.
Zijn jullie gecertificeerd voor laswerk?
Wij werken voor lassen onder ISO 3834-2 en zijn gecertificeerd volgens EN 1090-1. Daarnaast is ons kwaliteitssysteem gecertificeerd volgens ISO 9001. Wat dat per opdracht betekent voor vastlegging en controle, leest u op onze kwaliteitspagina.
Hoe voorkomen jullie vervorming bij het lassen?
Door de warmte-inbreng te doseren, delen op te spannen en de lasvolgorde vooraf te bepalen. Na het lassen controleren wij de maten, zodat een afwijking niet pas bij de montage aan het licht komt. Achteraf rechttrekken kost altijd meer tijd dan vooraf plannen.
Welke materialen lassen jullie?
Staal, RVS in de kwaliteiten 304 en 316, en aluminium. De lasmethode en de nabehandeling stemmen wij af op het materiaal: bij RVS verwijderen wij aanloopkleuren en passiveren wij, aluminium en staal worden ontbraamd en waar nodig gestraald.
Verder lezen in de kennisbank
Bespreek uw tekening,
onderdeel of samenstelling.
Reactie binnen één werkdag · 074-2912235 · info@assinkschipholt.nl