Kanten
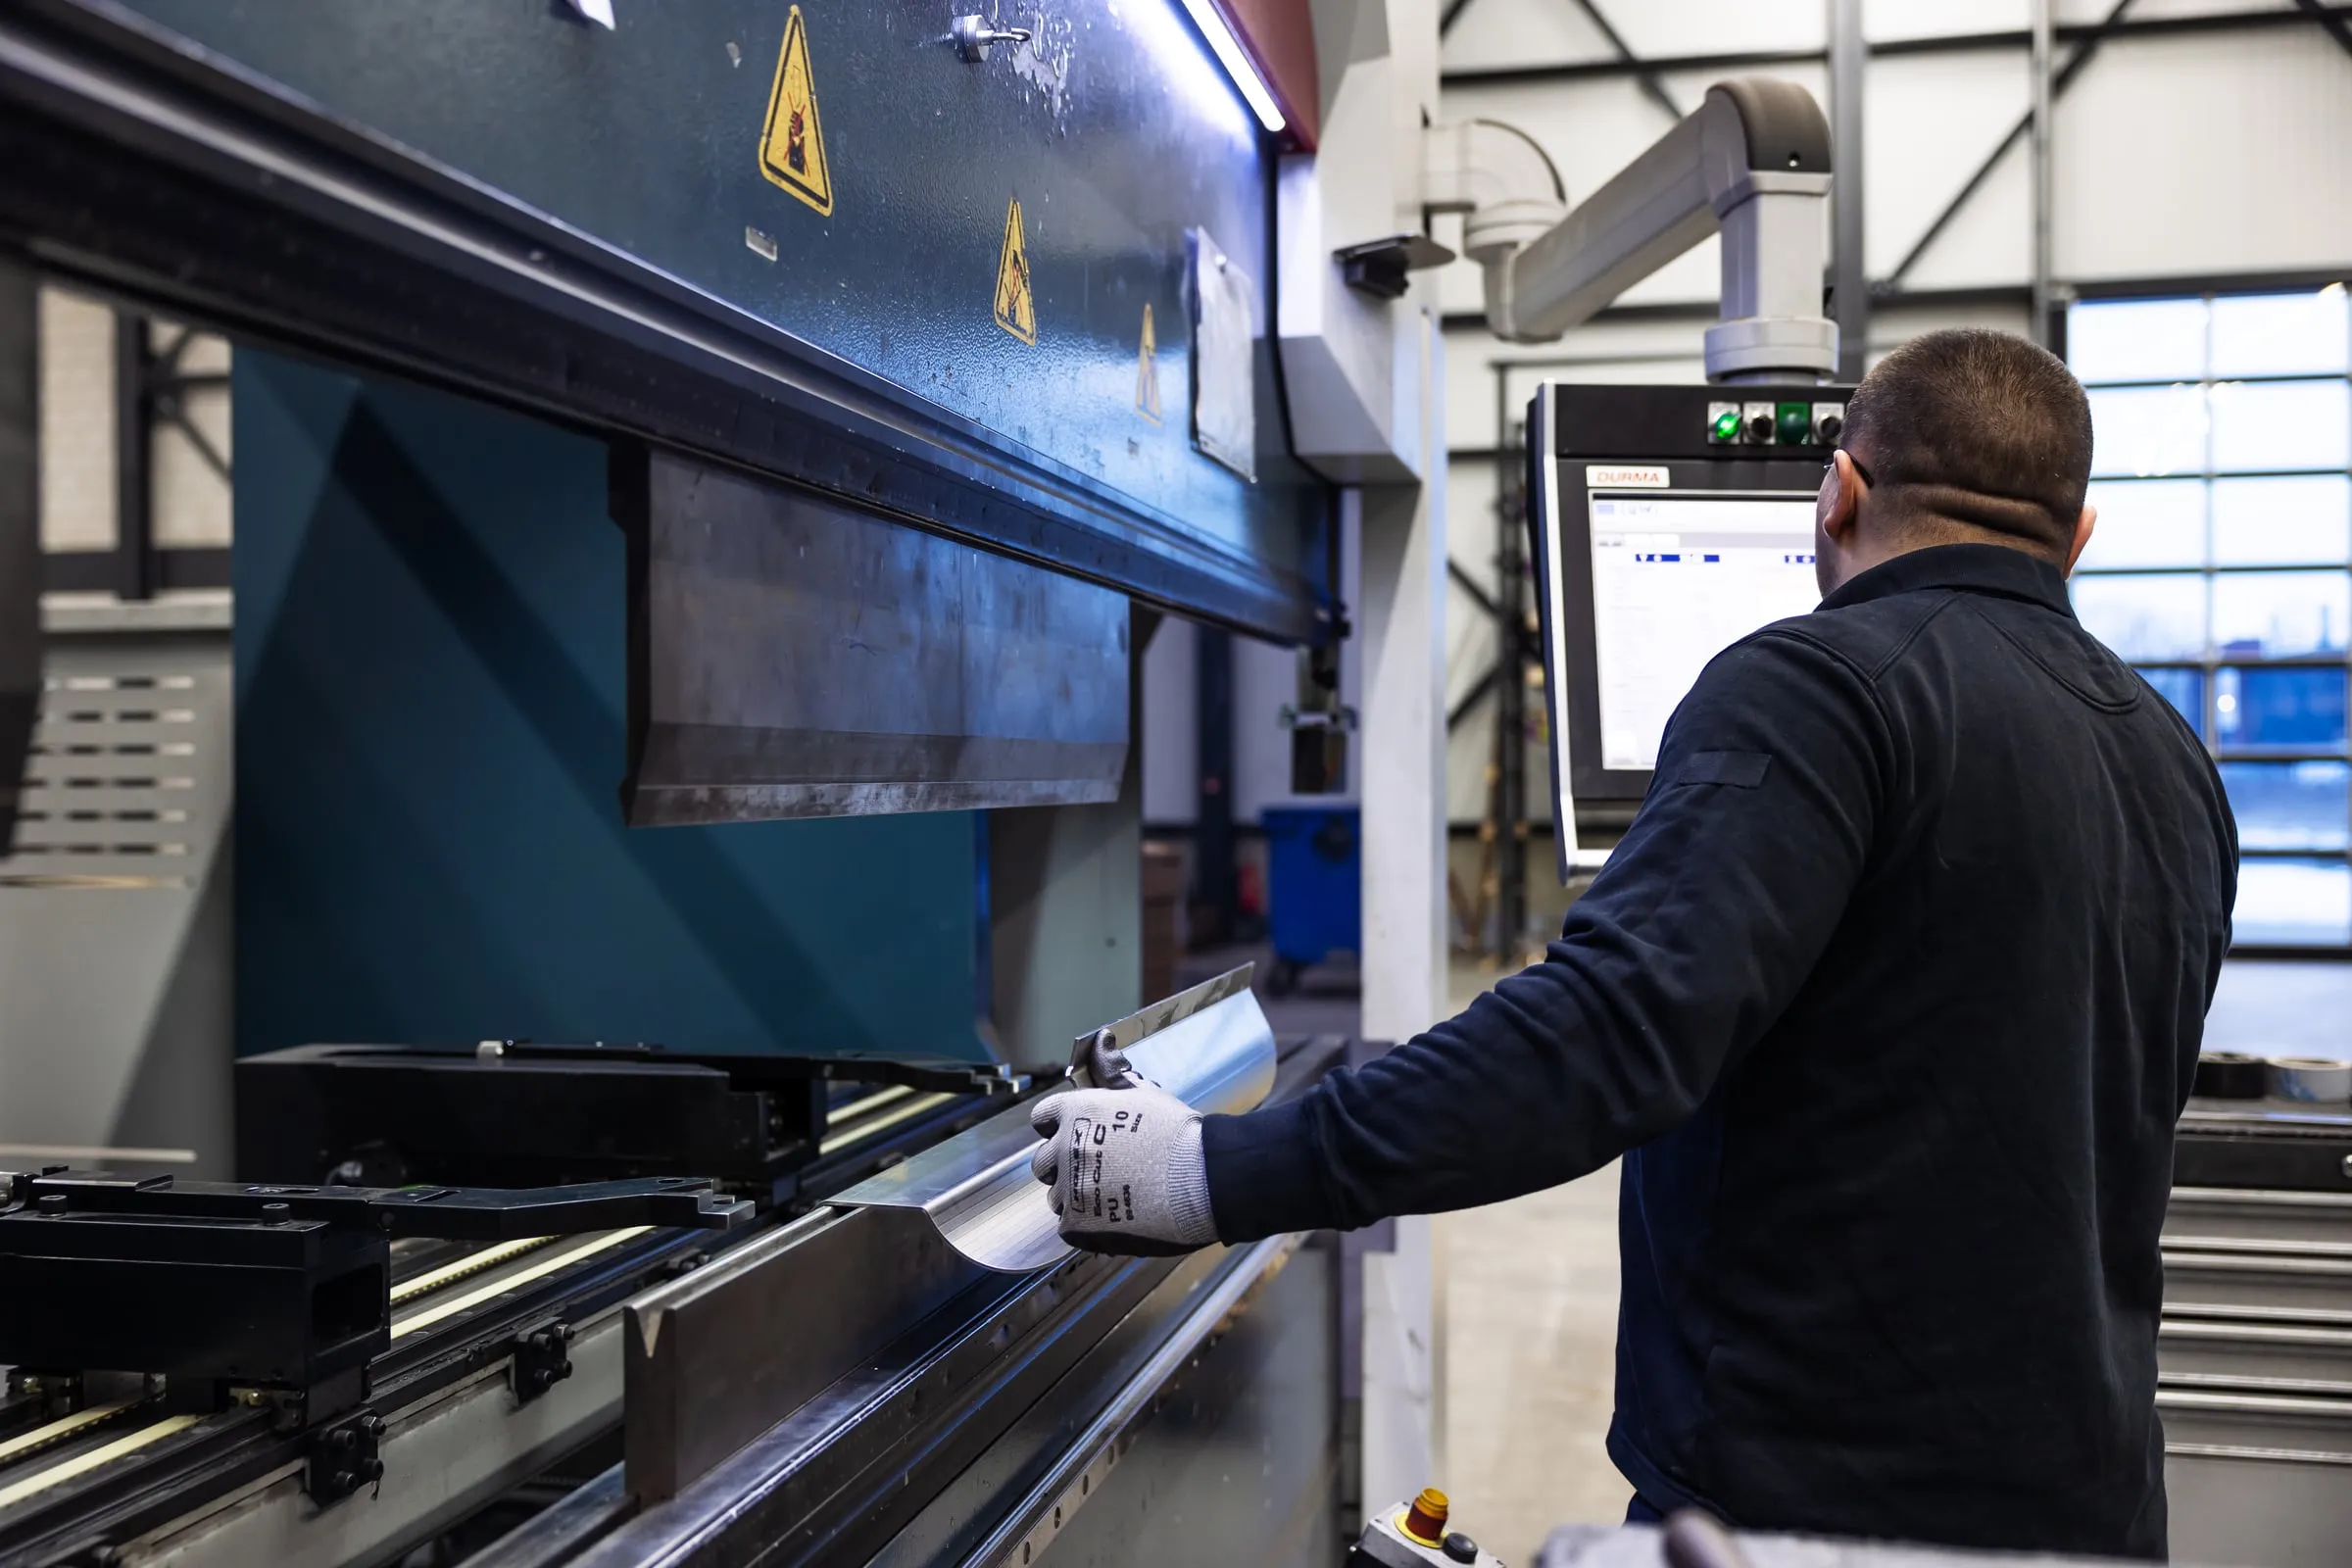
Nauwkeurige buighoeken en constante maatvoering op onze servo-elektrische kantbank.
- 150 ton
- perskracht
- 3100 mm
- max. zetlengte
- ISO 2768
- toleranties
Over deze bewerking
- RVS
- Aluminium
- Messing
- Staal
- Behuizingen
- Panelen
- Omkastingen
- Constructiedelen
De buigradius is bij kanten geen bijzaak maar een ontwerpkeuze. Een te krappe radius laat het materiaal aan de buitenzijde scheuren, een ruime radius maakt de hoek moeilijker te beheersen. Wij bepalen de radius per aanvraag op basis van materiaal, dikte en gereedschap, en geven het door als uw tekening een radius vraagt die niet haalbaar is.
Terugvering is de tweede factor. Elk materiaal veert na het kanten een stukje terug, waardoor de gemeten hoek groter uitvalt dan de ingestelde. Op een servo-elektrische kantbank is dat goed te compenseren omdat de aandrijving nauwkeurig en herhaalbaar positioneert; wij stellen daarop in en controleren de eerste zetting voordat de serie doorloopt.
Lees verder
Ook de volgorde telt. Een zetting kan een eerdere zetting in de weg zitten, en een flens die te dicht op een gat of uitsparing ligt vervormt de rand. Daarom beoordelen wij de zetvolgorde en de afstand van gaten tot de buiglijn al op tekening, samen met de vraag of het gereedschap er überhaupt bij kan. Dat voorkomt dat een deel pas op de pers onmaakbaar blijkt.
Bij zichtwerk komt er een laag bij. Het oppervlak is het kwetsbaarste deel van een gekant product: gereedschap laat sporen na en RVS en messing krassen snel. Wij laten de beschermfolie tot en met de laatste bewerking zitten en werken waar nodig met aangepast gereedschap. Meer over de materiaalkant staat op onze pagina's over RVS-plaatwerk en messing.
Van tekening tot levering
Uitslag bepalen
Wij berekenen de buigcompensatie zelf: bij het buigen rekt het materiaal aan de buitenkant en stuikt het aan de binnenkant, dus de platte lengte is niet de som van de benen.
Instellen
Gereedschap en aanslag instellen, met de buigradius en de verwachte terugvering voor dit materiaal.
Kanten
Buigen met constante hoeknauwkeurigheid, in de volgorde die in de werkvoorbereiding is vastgelegd.
Controle
Hoek- en maatcontrole, te beginnen bij de eerste zetting voordat de serie doorloopt.
Specificaties
Richtwaarden — te bevestigen per project- Machine
- Safan Darley E-Brake 150-3100 T3
- Aandrijving
- servo-elektrisch
- Perskracht
- 150 ton
- Zetlengte
- tot 3100 mm per zetting
- Toleranties
- volgens ISO 2768
- Buigradius staal
- binnenradius minstens gelijk aan de materiaaldikte (vuistregel)
- Buigradius aluminium
- ruimer dan bij staal — aluminium rekt minder
- Buigradius RVS
- walsrichting speelt mee
- Terugvering
- RVS veert sterker terug dan staal; neemt toe met dikte en hardheid
- Uitslag
- buigcompensatie berekenen wij zelf
Wat stuurt u mee
Vraag een offerte aan- PDF-tekening en een 3D STEP-bestand van het eindproduct — een uitgeslagen tekening is niet nodig
- Materiaal en plaatdikte
- De gewenste buigradius, als die vastligt
- Of het zichtwerk betreft
- Aantal stuks
- Levert u wél een platte uitslag aan: met welke buigcompensatie die is gemaakt
Veelgestelde vragen
Welke buigradius kunnen jullie kanten?
Dat hangt af van materiaal, plaatdikte en gereedschap. Als vuistregel houdt men bij staal een binnenradius aan die minstens gelijk is aan de materiaaldikte; bij aluminium ligt dat hoger en bij RVS telt de walsrichting mee. Ligt uw radius vast, geef hem dan door — dan beoordelen wij of hij haalbaar is voordat de tekening definitief wordt.
Moet ik zelf de uitslag berekenen?
Nee. Wij berekenen de buigcompensatie zelf, dus een PDF-tekening en een 3D STEP-bestand van het eindproduct zijn genoeg. Levert u wel een platte uitslag aan, geef dan door met welke compensatie die gemaakt is, anders wijkt de eindmaat af.
Hoe lang mag een zetting zijn?
Tot 3100 mm in één zetting, de werklengte van onze Safan Darley E-Brake 150-3100 T3 met 150 ton perskracht. Langere delen bouwen wij op uit meerdere stukken of lossen we in overleg anders op.
Waarom veert RVS sterker terug dan staal?
RVS heeft een hogere rekgrens en veert daardoor na het kanten verder terug, waardoor de gemeten hoek groter uitvalt dan de ingestelde. Hoe dikker en harder het materiaal, hoe groter het verschil. Wij compenseren daarop bij het instellen en controleren de eerste zetting voordat de serie doorloopt.
Kan er gekant worden zonder krassen op zichtwerk?
Ja. Wij laten de beschermfolie tot en met de laatste bewerking zitten en werken waar nodig met aangepast gereedschap. Geef bij uw aanvraag door welke zijde de zichtzijde is, dan houden wij daar bij de zetvolgorde rekening mee.
Bespreek uw tekening,
onderdeel of samenstelling.
Reactie binnen één werkdag · 074-2912235 · info@assinkschipholt.nl