RVS-constructies
Corrosiebestendig RVS-constructiewerk — van frames tot volledig gelaste samenstellingen, hygiënisch en representatief afgewerkt.
Over deze bewerking
RVS-constructies combineren sterkte met corrosiebestendigheid. Wij lassen en stellen samen in RVS 304 en 316, met afwerking (beitsen, passiveren) afgestemd op de toepassing — bijvoorbeeld in de voedingsmiddelenindustrie.
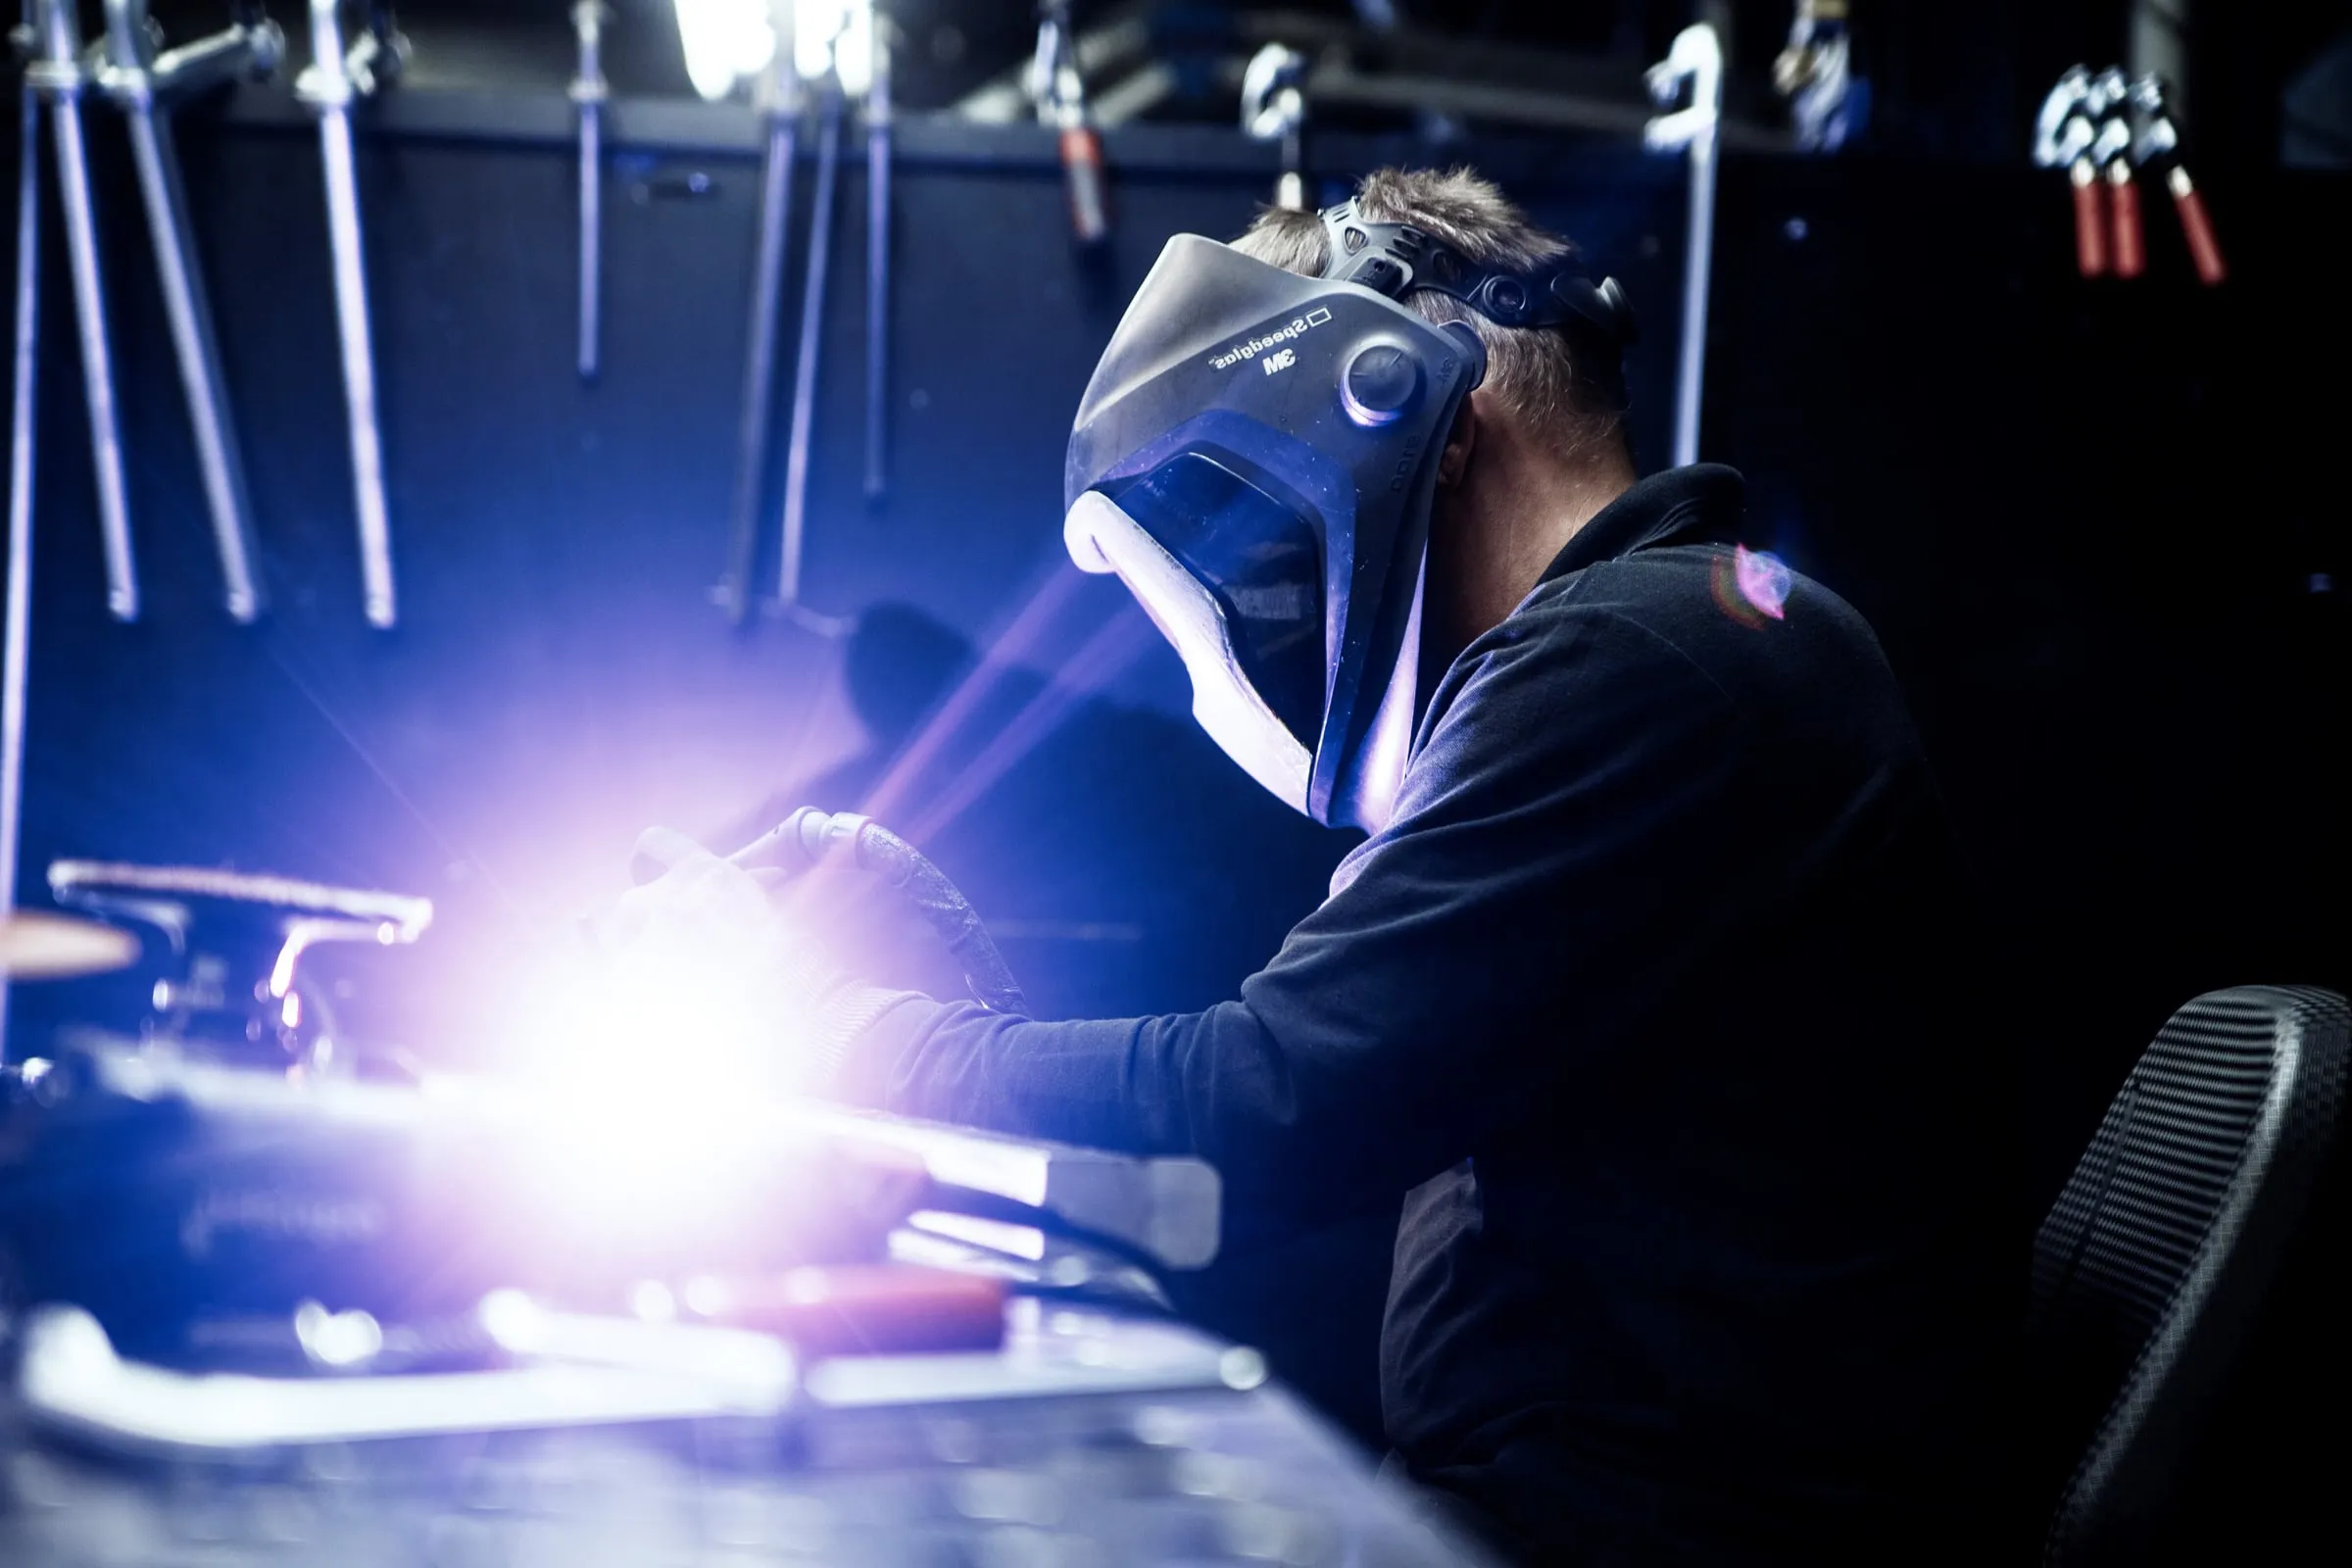
Ons RVS-constructiewerk combineert buislasersnijden voor passklare profielen met TIG- en laserlassen, gevolgd door beitsen en passiveren zodat de corrosiebestendigheid van het materiaal na bewerking behouden blijft.
Wilt u een RVS-frame laten maken? Stuur uw tekening of schets mee — wij beoordelen de maakbaarheid en denken mee over profielkeuze en lasvolgorde voordat we aan de productie beginnen.
De keuze tussen RVS 304 en RVS 316 bepaalt in veel gevallen de levensduur van de constructie. RVS 316 bevat molybdeen en is daardoor beter bestand tegen putcorrosie in omgevingen met chloriden — zeewater, reinigingsmiddelen, pekel. RVS 304 volstaat in drogere en minder agressieve omstandigheden en is voordeliger. De afweging zetten wij uitgebreider op een rij in ons artikel over RVS 304 of 316.
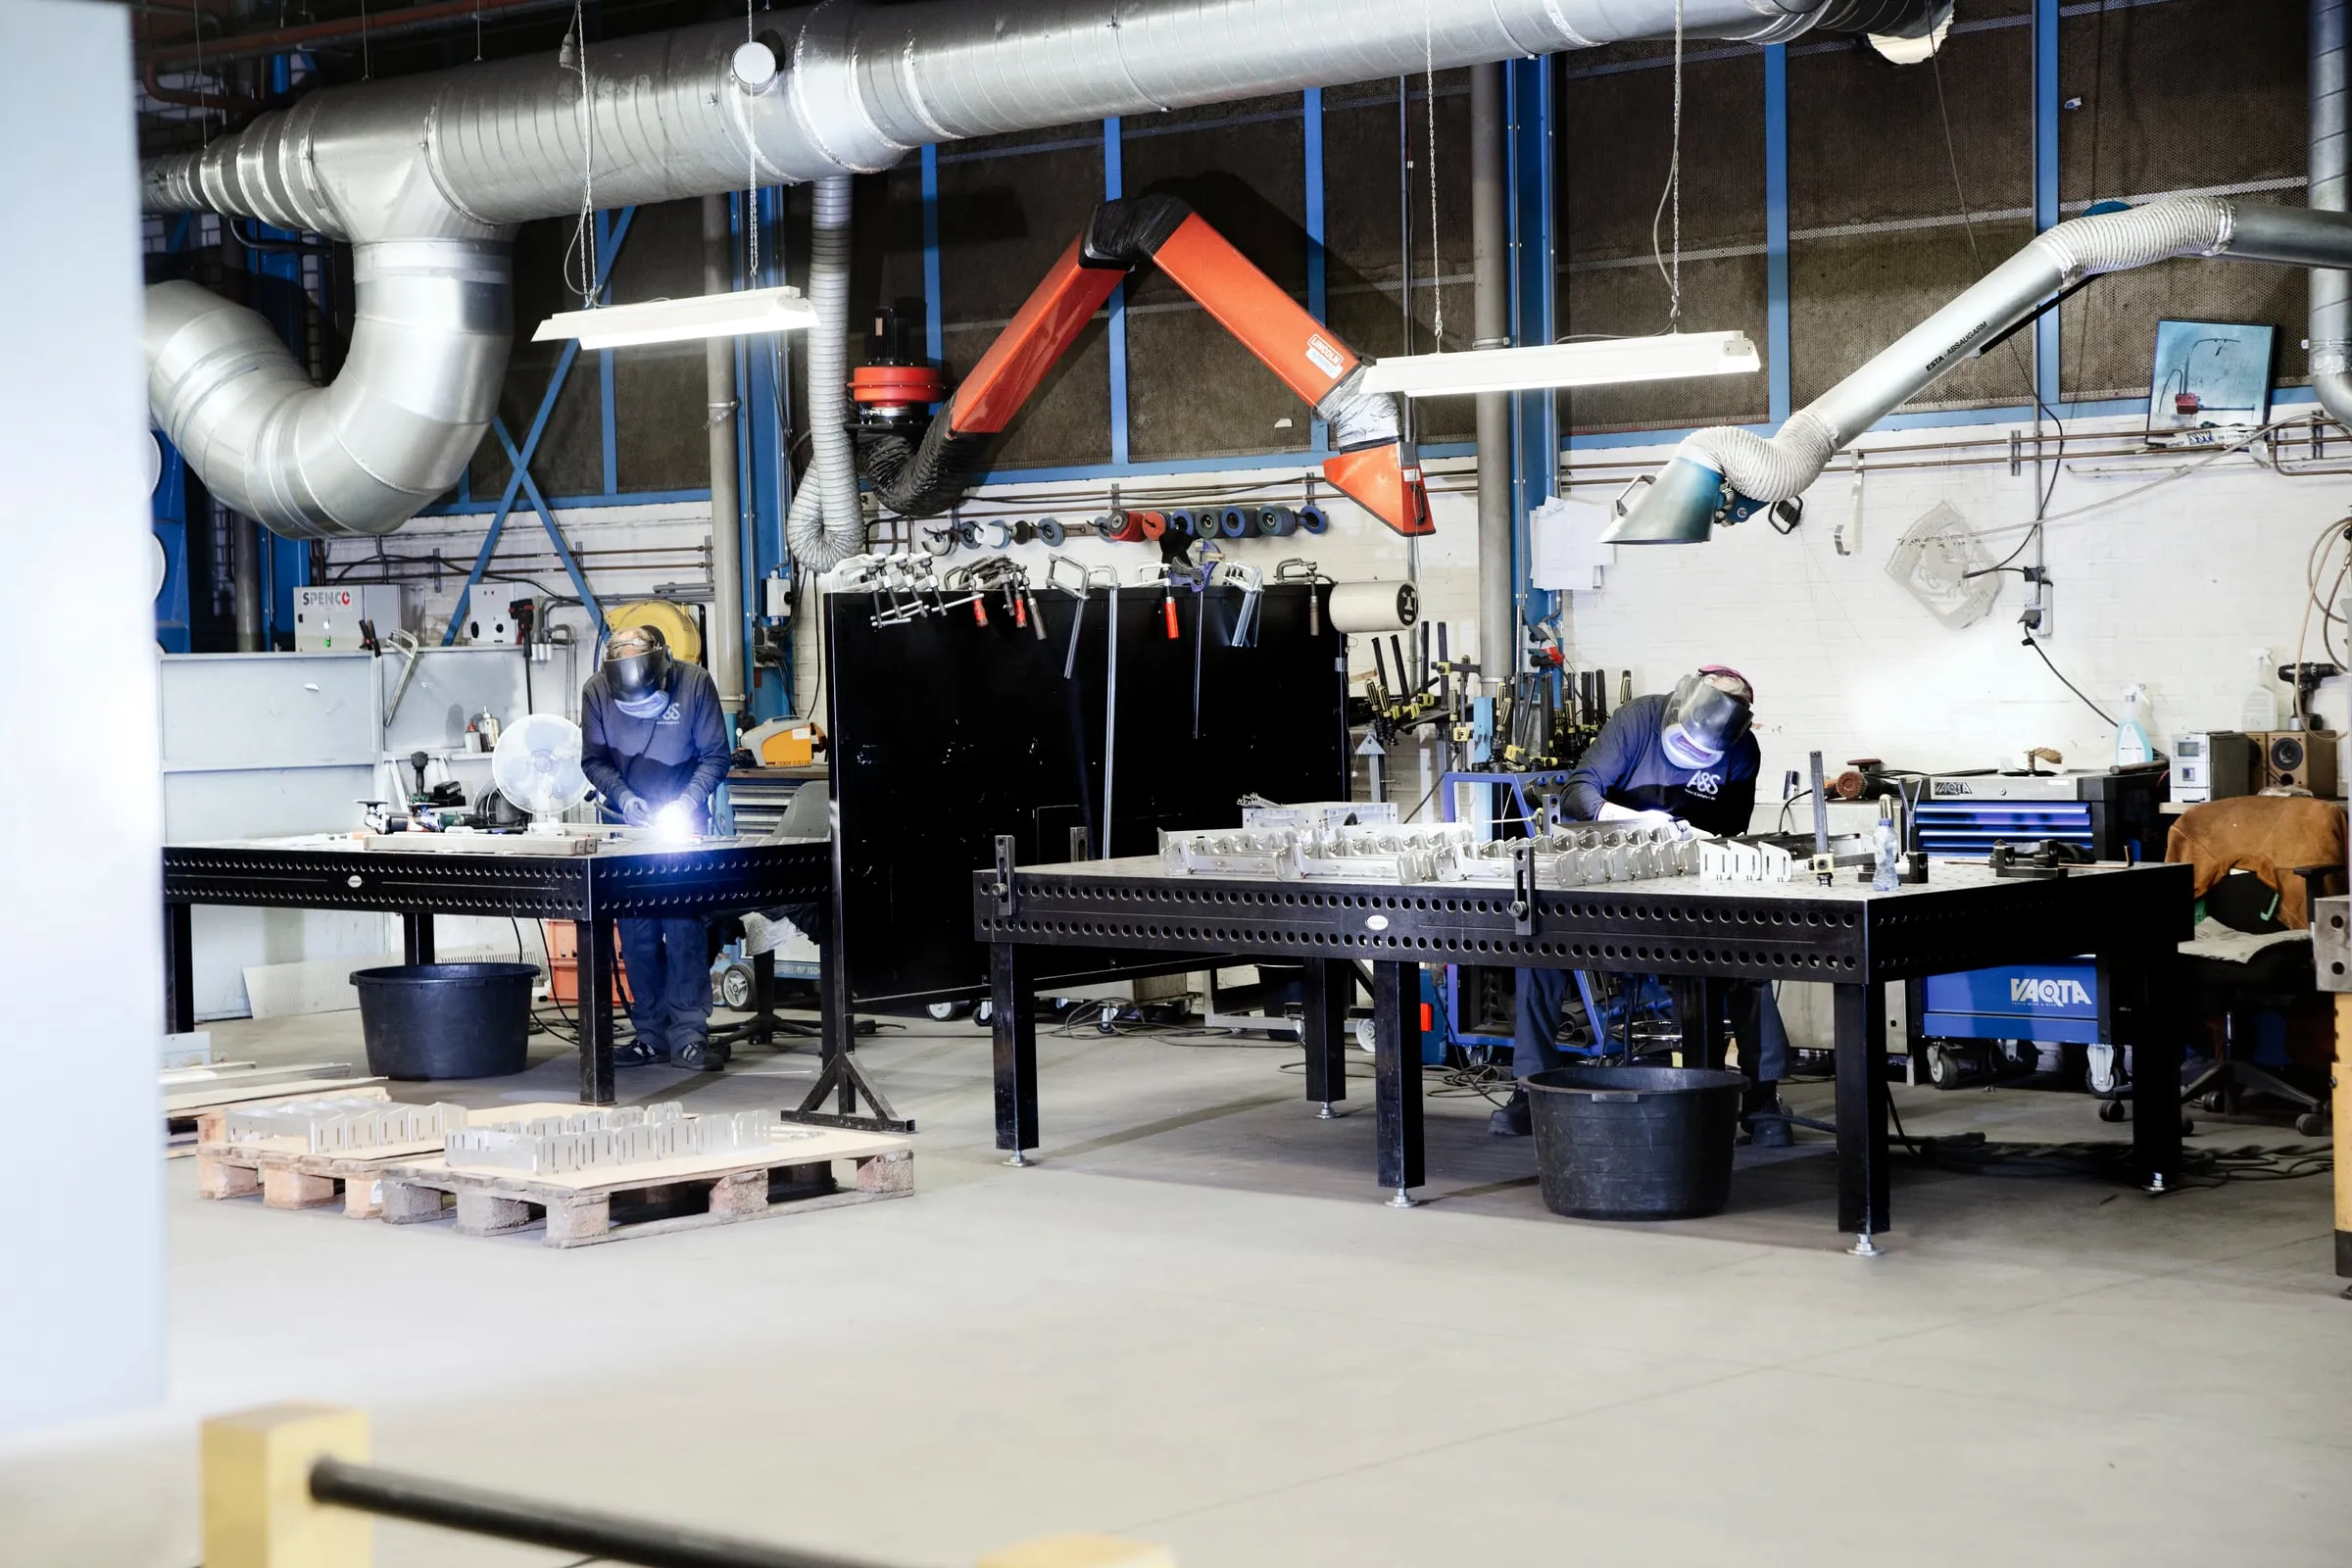
Wat RVS-constructiewerk onderscheidt van staal is niet het lassen zelf, maar wat eromheen gebeurt. RVS moet gescheiden blijven van koolstofstaal: eigen gereedschap, eigen borstels, een eigen werkplek. Achterblijvend staalstof roest en trekt roestvlekken op een verder gaaf oppervlak — een fout die pas weken later zichtbaar wordt, als de constructie allang bij de klant staat.
Na het lassen zitten er aanloopkleuren rond de naad. Die zijn niet alleen cosmetisch: op die plek is de chroomoxidelaag aangetast en is het materiaal gevoelig voor corrosie. Wij beitsen of stralen die zone en passiveren daarna, zodat de oxidelaag zich herstelt. Voor aluminium en RVS hebben wij daarvoor een eigen straalcabine van 8 × 4 × 3 meter met glasparels van 100–200 μm.
Voor de profielen gebruiken wij de Trumpf TruLaser Tube 3000. Uitsparingen, verstekken en doorvoeren komen direct uit de buislaser, waardoor de delen passen zonder handwerk en de naden gelijkmatig blijven. Dat scheelt lastijd en — belangrijker bij RVS — nabewerking, want elke extra slijpbewerking is een extra plek die weer behandeld moet worden.
In hygiënische omgevingen gelden extra eisen aan de uitvoering: doorgelaste en gladgeslepen naden in plaats van hechtlassen, geen holle ruimtes waarin vocht blijft staan, en waar mogelijk afgeronde overgangen. Geef bij uw aanvraag door of de constructie gereinigd moet kunnen worden en met welke middelen; dat bepaalt zowel de materiaalkeuze als de naaduitvoering.
Onze constructies gaan tot 10 ton stukgewicht en 8 meter bouwhoogte. Voor het laswerk werken wij onder ISO 3834-2 en voor draagconstructies onder EN 1090-1; ons kwaliteitssysteem is ISO 9001-gecertificeerd.
Materialen: RVS 304 · RVS 316
Van tekening
tot levering
- 01
Buislasersnijden
Passklare buis en profiel.
- 02
Lassen
TIG- of laserlassen.
- 03
Afwerking
Beitsen en passiveren.
- 04
Controle
Maat- en naadcontrole.
Toepassingen
Machinebouw · Voedingsmiddelenindustrie · Apparatenbouw · Offshore & maritiem
Veelgestelde vragen
RVS 304 of 316 — welke moet ik kiezen voor mijn constructie?
RVS 316 bevat molybdeen en is beter bestand tegen putcorrosie in omgevingen met chloriden, zoals zeewater, pekel of agressieve reinigingsmiddelen. RVS 304 voldoet in drogere en minder agressieve omstandigheden en is voordeliger. Geef door in welke omgeving de constructie komt te staan, dan adviseren wij daarop.
Waarom is passiveren na het lassen nodig?
Lassen tast de chroomoxidelaag rond de naad aan; op die plek is het materiaal gevoelig voor corrosie. Wij verwijderen aanloopkleuren door te beitsen of te stralen en passiveren daarna, zodat de beschermende laag zich herstelt. Zonder die stap gaat een RVS-constructie juist bij de las roesten.
Kunnen jullie RVS-constructies leveren voor de voedingsmiddelenindustrie?
Ja. In hygiënische omgevingen voeren wij naden doorgelast en gladgeslepen uit in plaats van hechtlassen, vermijden wij holle ruimtes waarin vocht blijft staan en werken wij waar mogelijk met afgeronde overgangen. Geef door met welke middelen gereinigd wordt; dat bepaalt de materiaalkeuze mede.
Hoe zwaar mag een RVS-constructie zijn?
Tot 10 ton stukgewicht en 8 meter bouwhoogte. In de hal hangen vijf bovenloopkranen van 5 ton; door in tandem te hijsen verplaatsen wij samenstellingen tot 10 ton.
Verwerken jullie RVS en staal in dezelfde werkplaats?
Wij houden RVS gescheiden van koolstofstaal, met eigen gereedschap en eigen borstels. Achterblijvend staalstof roest en veroorzaakt roestvlekken op een verder gaaf RVS-oppervlak; dat wordt pas weken later zichtbaar en is dan lastig te herstellen.
Bespreek uw tekening,
onderdeel of samenstelling.
Reactie binnen één werkdag · 074-2912235 · info@assinkschipholt.nl