Staal plaatwerk
Het werkpaard onder de plaatmaterialen — stijf, goed lasbaar en voordelig. Van losse delen tot gelaste samenstellingen, met of zonder nabewerking.
- 25 mm
- max. plaatdikte staal
- 4000 × 2000 mm
- max. plaatmaat
- 150 ton
- perskracht
- 3100 mm
- zetlengte
Over deze bewerking
Staal is bij plaatwerk meestal het uitgangspunt. Het is stijver dan aluminium bij dezelfde dikte, goed lasbaar en aanzienlijk voordeliger dan RVS. Waar geen corrosiebestendigheid of zichtwerk-eis speelt, is staal daarom vrijwel altijd de verstandige keuze.
Gegalvaniseerd staal vraagt om een andere aanpak: de zinklaag verdampt bij het snijden en het lassen. Wij stemmen de snijparameters daarop af en overleggen vooraf of er na het laswerk nog hersteld moet worden.
Nabewerking is bij staal een keuze, geen vanzelfsprekendheid. Ontbramen doen wij zelf — bij staal niet alleen een kwestie van uiterlijk maar ook van arbeidsveiligheid verderop in de keten. Conserveren besteden wij uit aan vaste partners, zodat u één aanspreekpunt houdt.
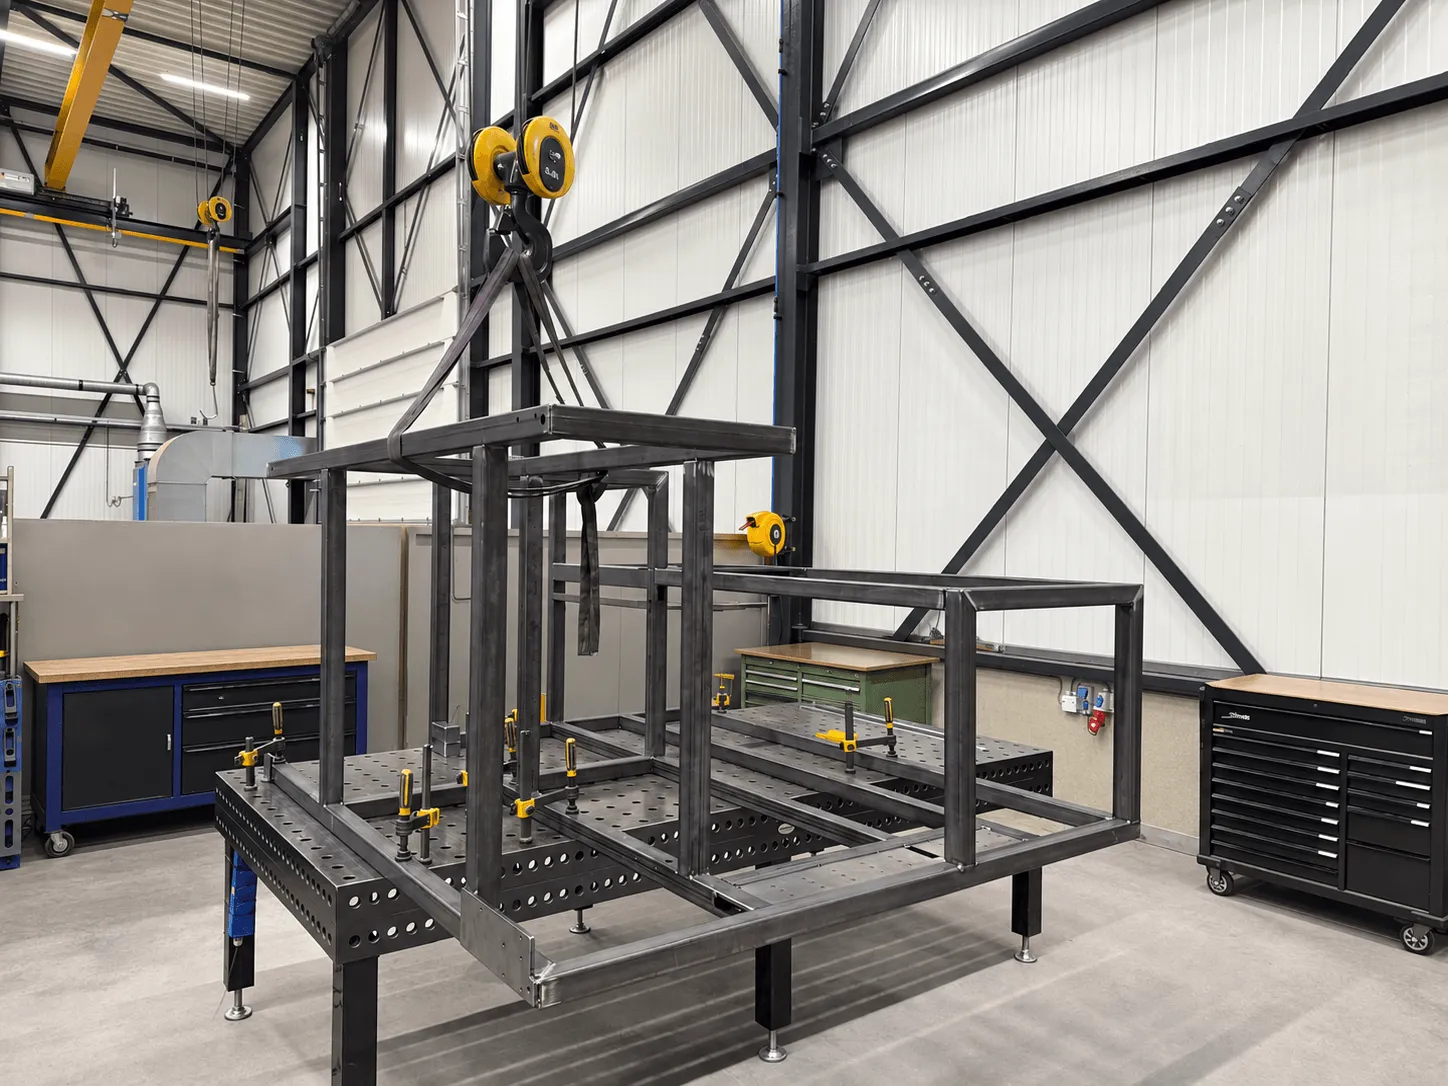
Gaat het om een gelaste staalconstructie in plaats van losse plaatdelen, dan geldt een ander traject; kijk daarvoor op onze pagina over constructies. Welke lasmethode wij kiezen, leest u op onze pagina over lassen.
Materialen: Staal (S235, S355) · Gegalvaniseerd staal
Van tekening
tot levering
- 01
Lasersnijden
Staal 0,5–25 mm, plaat tot 4000 × 2000 mm.
- 02
Kanten
Tot 3100 mm, toleranties volgens ISO 2768.
- 03
Lassen
MAG voor staal, TIG voor dun en zichtwerk.
- 04
Afwerking
Ontbramen doen wij zelf; conserveren besteden wij uit.
Specificaties
| Staal | 0,5 – 25 mm |
|---|---|
| Gegalvaniseerd staal | 0,5 – 10 mm |
| Plaatmaat | tot 4000 × 2000 mm |
| Lasersnijden | Trumpf TruLaser 3040 |
| Kanten | Safan Darley E-Brake 150-3100 T3, 150 ton, tot 3100 mm |
| Toleranties | volgens ISO 2768; krappere maten voorleggen aan de werkvoorbereiding |
| Lassen | MAG voor dikker materiaal en series, TIG voor dun en zichtwerk |
| Ontbramen | machinaal op de Timesavers 42 Series RB |
| Conserveren | poedercoaten, verzinken en natlakken via vaste partners |
| Gelaste constructies | ISO 3834-2 en EN 1090-1, tot 10 ton stukgewicht |
Toepassingen
Machinebouw · Constructiedelen · Frames & ondersteuningen · Industriële toepassingen
Veelgestelde vragen
Welke plaatdikte staal kunnen jullie lasersnijden?
Staal van 0,5 tot 25 mm en gegalvaniseerd staal van 0,5 tot 10 mm, op de Trumpf TruLaser 3040, een fiberlaser van 4 kW. De plaat mag tot 4000 × 2000 mm meten.
Wat is het verschil tussen MAG- en MIG-lassen bij staal?
Allebei zijn het processen met toevoegdraad, het verschil zit in het beschermgas. MAG gebruikt actief gas en is het gangbare proces voor staal; MIG gebruikt inert gas en is bedoeld voor RVS en aluminium. Voor staal lassen wij dus met MAG, of met TIG waar de naad netjes moet zijn.
Verzorgen jullie ook het poedercoaten of verzinken?
Wij regelen het, maar voeren het niet zelf uit. Poedercoaten, verzinken en natlakken besteden wij uit aan vaste partners. Ontbramen doen wij wel in eigen huis, machinaal op de Timesavers 42 Series RB.
Wanneer kies ik staal en wanneer RVS of aluminium?
Staal is stijver dan aluminium bij dezelfde dikte en beduidend voordeliger dan RVS, maar het corrodeert zonder conservering. Komt het deel in vocht, buiten of in een omgeving waar gereinigd wordt, dan ligt RVS voor de hand. Telt het gewicht, dan aluminium. Speelt geen van beide, dan staal.
Kunnen jullie gegalvaniseerd staal verwerken?
Ja, van 0,5 tot 10 mm. Wel een aandachtspunt: de zinklaag verdampt bij het snijden en het lassen. Wij stemmen de snijparameters daarop af en overleggen vooraf of de laszones na afloop hersteld moeten worden.
Bespreek uw tekening,
onderdeel of samenstelling.
Reactie binnen één werkdag · 074-2912235 · info@assinkschipholt.nl