Stahlblech-Bearbeitung
Das Arbeitstier unter den Blechwerkstoffen — steif, gut schweißbar und günstig. Von Einzelteilen bis zu geschweißten Baugruppen, mit oder ohne Nachbearbeitung.
- 25 mm
- max. Blechdicke Stahl
- 4000 × 2000 mm
- max. Tafelformat
- 150 t
- Presskraft
- 3100 mm
- Abkantlänge
Über diese Bearbeitung
Stahl ist in der Blechbearbeitung meist der Ausgangspunkt. Er ist bei gleicher Dicke steifer als Aluminium, gut schweißbar und deutlich günstiger als Edelstahl. Wo keine Korrosionsbeständigkeit und keine Sichtfläche gefordert ist, ist Stahl daher fast immer die sinnvolle Wahl.
Verzinkter Stahl verlangt ein anderes Vorgehen: Die Zinkschicht verdampft beim Schneiden und beim Schweißen. Wir stimmen die Schneidparameter darauf ab und klären vorab, ob die Schweißzonen danach ausgebessert werden müssen.
Die Nachbearbeitung ist bei Stahl eine Entscheidung, keine Selbstverständlichkeit. Entgraten führen wir selbst aus — bei Stahl nicht nur eine Frage des Aussehens, sondern auch der Arbeitssicherheit weiter unten in der Kette. Den Korrosionsschutz vergeben wir an feste Partner, sodass Sie einen Ansprechpartner behalten.
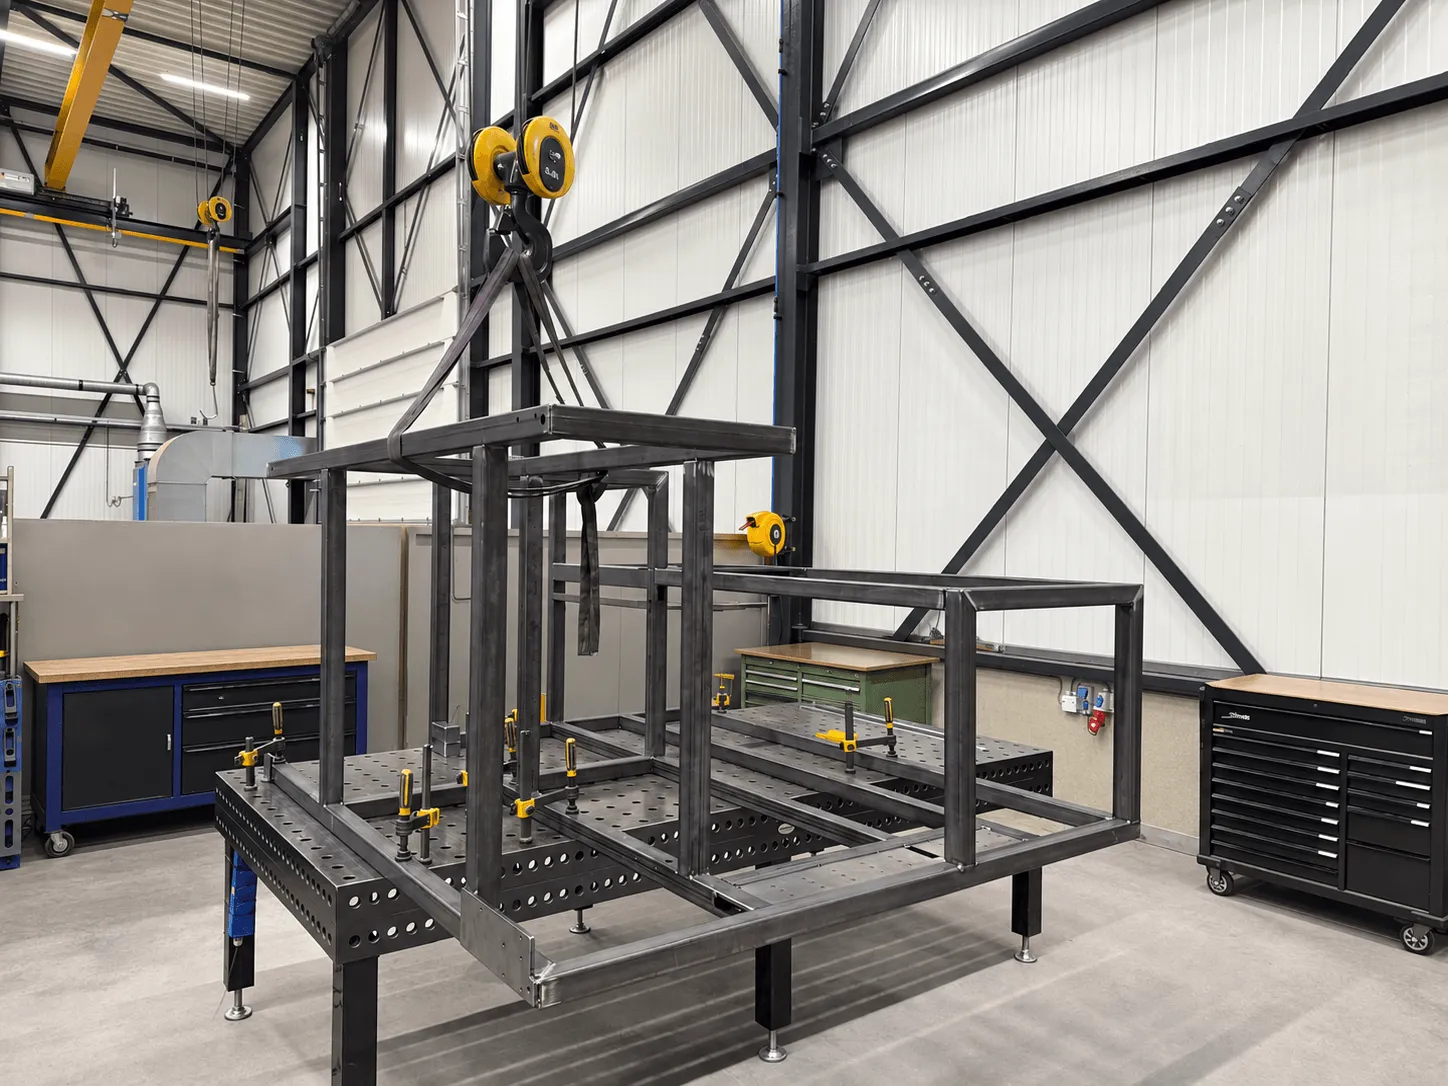
Geht es um eine geschweißte Stahlkonstruktion statt um einzelne Blechteile, gilt ein anderer Weg; sehen Sie dazu unsere Seite über Konstruktionen. Wie wir das Schweißverfahren wählen, lesen Sie auf unserer Seite über das Schweißen.
Werkstoffe: Stahl (S235, S355) · Verzinkter Stahl
Von der Zeichnung
zur Lieferung
- 01
Laserschneiden
Stahl 0,5–25 mm, Tafeln bis 4000 × 2000 mm.
- 02
Abkanten
Bis 3100 mm, Toleranzen nach ISO 2768.
- 03
Schweißen
MAG für Stahl, WIG für dünn und Sichtflächen.
- 04
Nachbearbeitung
Entgraten im Haus; Beschichten über Partner.
Spezifikationen
| Stahl | 0,5 – 25 mm |
|---|---|
| Verzinkter Stahl | 0,5 – 10 mm |
| Tafelformat | bis 4000 × 2000 mm |
| Laserschneiden | Trumpf TruLaser 3040 |
| Abkanten | Safan Darley E-Brake 150-3100 T3, 150 Tonnen, bis 3100 mm |
| Toleranzen | nach ISO 2768; engere Maße der Arbeitsvorbereitung vorlegen |
| Schweißen | MAG für dickeres Material und Serien, WIG für dünn und Sichtflächen |
| Entgraten | maschinell auf der Timesavers 42 Series RB |
| Korrosionsschutz | Pulverbeschichten, Verzinken und Nasslackieren über feste Partner |
| Geschweißte Konstruktionen | ISO 3834-2 und EN 1090-1, bis 10 Tonnen Stückgewicht |
Anwendungen
Maschinenbau · Konstruktionsteile · Rahmen & Unterkonstruktionen · Industrielle Anwendungen
Häufige Fragen
Welche Blechdicke in Stahl können Sie laserschneiden?
Stahl von 0,5 bis 25 mm und verzinkten Stahl von 0,5 bis 10 mm, auf der Trumpf TruLaser 3040, einem Faserlaser mit 4 kW. Die Tafel darf bis 4000 × 2000 mm messen.
Was ist der Unterschied zwischen MAG- und MIG-Schweißen bei Stahl?
Beides sind Verfahren mit Zusatzdraht, der Unterschied liegt im Schutzgas. MAG verwendet aktives Gas und ist das übliche Verfahren für Stahl; MIG verwendet inertes Gas und ist für Edelstahl und Aluminium gedacht. Für Stahl schweißen wir also mit MAG, oder mit WIG, wo die Naht sauber sein muss.
Übernehmen Sie auch das Pulverbeschichten oder Verzinken?
Wir organisieren es, führen es aber nicht selbst aus. Pulverbeschichten, Verzinken und Nasslackieren vergeben wir an feste Partner. Das Entgraten erledigen wir im eigenen Haus, maschinell auf der Timesavers 42 Series RB.
Wann wähle ich Stahl und wann Edelstahl oder Aluminium?
Stahl ist bei gleicher Dicke steifer als Aluminium und deutlich günstiger als Edelstahl, korrodiert aber ohne Schutz. Kommt das Teil in Feuchtigkeit, ins Freie oder in eine Umgebung, in der gereinigt wird, liegt Edelstahl nahe. Zählt das Gewicht, dann Aluminium. Trifft beides nicht zu, dann Stahl.
Können Sie verzinkten Stahl verarbeiten?
Ja, von 0,5 bis 10 mm. Ein Punkt ist zu beachten: Die Zinkschicht verdampft beim Schneiden und beim Schweißen. Wir stimmen die Schneidparameter darauf ab und klären vorab, ob die Schweißzonen danach ausgebessert werden müssen.
Besprechen Sie Ihre Zeichnung,
Ihr Bauteil oder Ihre Baugruppe.
Antwort innerhalb eines Werktages · 074-2912235 · info@assinkschipholt.nl