Kanten & Biegen
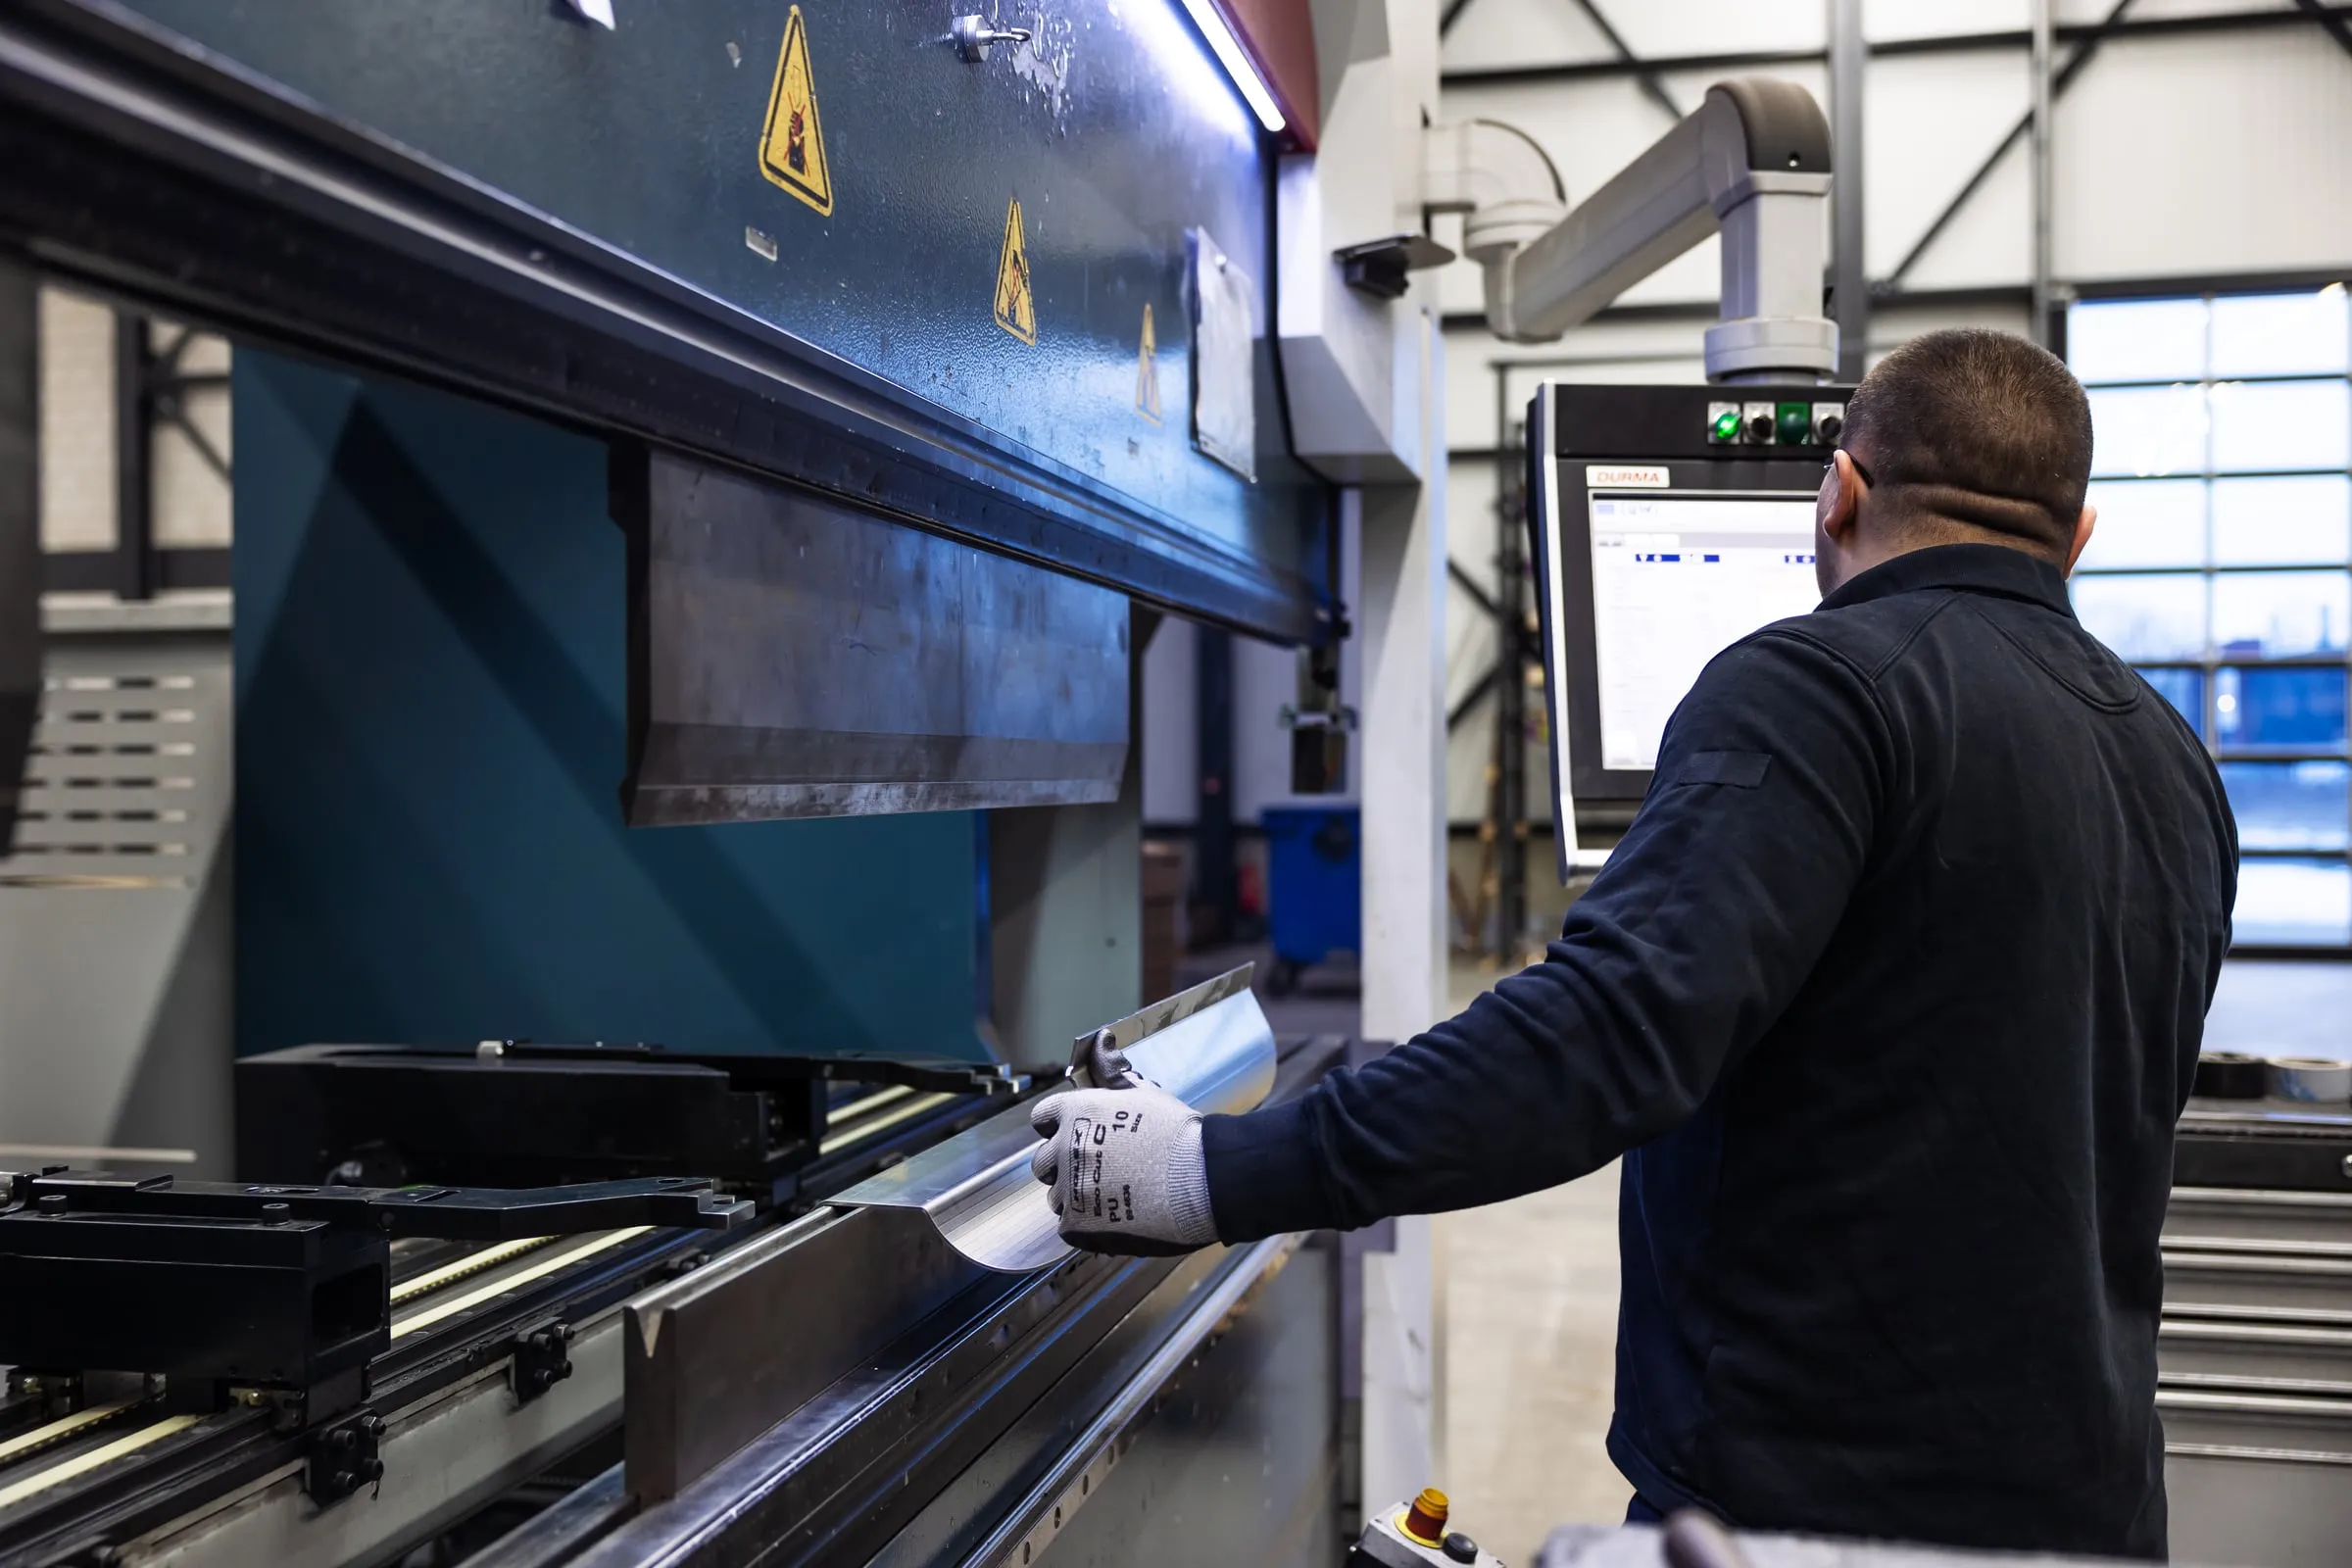
Präzise Biegewinkel und konstante Maßhaltigkeit auf unserer servoelektrischen Abkantpresse.
- 150 t
- Presskraft
- 3100 mm
- max. Abkantlänge
- ISO 2768
- Toleranzen
Über diese Bearbeitung
- Edelstahl
- Aluminium
- Messing
- Stahl
- Gehäuse
- Paneele
- Verkleidungen
- Konstruktionsteile
Der Biegeradius ist keine Nebensache, sondern eine Konstruktionsentscheidung. Ein zu enger Radius lässt das Material an der Außenseite reißen, ein großzügiger Radius macht den Winkel schwerer beherrschbar. Wir legen den Radius je Anfrage anhand von Werkstoff, Dicke und Werkzeug fest und melden es, wenn Ihre Zeichnung einen nicht machbaren Radius verlangt.
Die Rückfederung ist der zweite Faktor. Jeder Werkstoff federt nach dem Biegen etwas zurück, sodass der gemessene Winkel größer ausfällt als der eingestellte. Auf einer servoelektrischen Abkantpresse lässt sich das gut kompensieren, weil der Antrieb genau und wiederholbar positioniert; wir stellen darauf ein und prüfen die erste Biegung, bevor die Serie durchläuft.
Weiterlesen
Auch die Reihenfolge zählt. Eine Biegung kann einer früheren im Weg stehen, und ein Schenkel zu nah an einer Bohrung oder Aussparung verformt den Rand. Deshalb beurteilen wir Biegefolge und den Abstand von Bohrungen zur Biegelinie bereits an der Zeichnung, zusammen mit der Frage, ob das Werkzeug überhaupt herankommt. Das verhindert, dass sich ein Teil erst auf der Presse als nicht fertigbar erweist.
Bei Sichtflächen kommt eine Ebene hinzu. Die Oberfläche ist der empfindlichste Teil eines gekanteten Produkts: Werkzeuge hinterlassen Spuren, und Edelstahl und Messing verkratzen schnell. Wir belassen die Schutzfolie bis einschließlich des letzten Arbeitsgangs und arbeiten bei Bedarf mit angepasstem Werkzeug. Mehr zur Werkstoffseite auf unseren Seiten über Edelstahlblech und Messing.
Von der Zeichnung zur Lieferung
Abwicklung festlegen
Die Biegekompensation berechnen wir selbst: beim Biegen dehnt sich das Material außen und staucht innen, die flache Länge ist also nicht die Summe der Schenkel.
Einrichten
Werkzeug und Anschlag einstellen, mit dem Biegeradius und der erwarteten Rückfederung für diesen Werkstoff.
Abkanten
Biegen mit konstanter Winkelgenauigkeit, in der in der Arbeitsvorbereitung festgelegten Reihenfolge.
Kontrolle
Winkel- und Maßkontrolle, beginnend bei der ersten Biegung, bevor die Serie durchläuft.
Spezifikationen
Richtwerte — pro Projekt zu bestätigen- Maschine
- Safan Darley E-Brake 150-3100 T3
- Antrieb
- servoelektrisch
- Presskraft
- 150 Tonnen
- Abkantlänge
- bis 3100 mm je Biegung
- Toleranzen
- nach ISO 2768
- Biegeradius Stahl
- Innenradius mindestens gleich der Materialdicke (Faustregel)
- Biegeradius Aluminium
- größer als bei Stahl — Aluminium dehnt weniger
- Biegeradius Edelstahl
- Walzrichtung spielt mit
- Rückfederung
- Edelstahl federt stärker zurück als Stahl; nimmt mit Dicke und Härte zu
- Abwicklung
- die Biegekompensation berechnen wir selbst
Was Sie mitschicken
Angebot anfragen- PDF-Zeichnung und eine 3D-STEP-Datei des Endprodukts — eine abgewickelte Zeichnung ist nicht nötig
- Werkstoff und Blechdicke
- Den gewünschten Biegeradius, sofern er feststeht
- Ob es sich um Sichtflächen handelt
- Stückzahl
- Liefern Sie doch eine Abwicklung: mit welcher Biegekompensation sie erstellt wurde
Häufige Fragen
Welchen Biegeradius können Sie abkanten?
Das hängt von Werkstoff, Blechdicke und Werkzeug ab. Als Faustregel gilt bei Stahl ein Innenradius von mindestens der Materialdicke; bei Aluminium liegt er höher, bei Edelstahl zählt die Walzrichtung mit. Steht Ihr Radius fest, nennen Sie ihn uns — dann beurteilen wir die Machbarkeit, bevor die Zeichnung endgültig ist.
Muss ich die Abwicklung selbst berechnen?
Nein. Wir berechnen die Biegekompensation selbst, eine PDF-Zeichnung und eine 3D-STEP-Datei des Endprodukts genügt also. Liefern Sie doch eine Abwicklung, nennen Sie uns die zugrunde gelegte Kompensation, sonst weicht das Endmaß ab.
Wie lang darf eine Biegung sein?
Bis 3100 mm in einer Biegung, die Arbeitslänge unserer Safan Darley E-Brake 150-3100 T3 mit 150 Tonnen Presskraft. Längere Teile setzen wir aus mehreren Stücken zusammen oder lösen sie in Absprache anders.
Warum federt Edelstahl stärker zurück als Stahl?
Edelstahl hat eine höhere Streckgrenze und federt nach dem Biegen daher weiter zurück, sodass der gemessene Winkel größer ausfällt als der eingestellte. Je dicker und härter das Material, desto größer der Unterschied. Wir kompensieren das beim Einrichten und prüfen die erste Biegung, bevor die Serie durchläuft.
Lässt sich ohne Kratzer auf Sichtflächen abkanten?
Ja. Wir belassen die Schutzfolie bis einschließlich des letzten Arbeitsgangs und arbeiten bei Bedarf mit angepasstem Werkzeug. Teilen Sie uns bei Ihrer Anfrage mit, welche Seite die Sichtseite ist, dann berücksichtigen wir das in der Biegefolge.
Besprechen Sie Ihre Zeichnung,
Ihr Bauteil oder Ihre Baugruppe.
Antwort innerhalb eines Werktages · 074-2912235 · info@assinkschipholt.nl