Einpress- & Blindnietmuttern
Mit Einpress- und Blindnietmuttern machen wir Blechteile montagefertig: zuverlässige Gewinde, auch in dünnem Material.
Über diese Bearbeitung
- Edelstahl
- Aluminium
- Stahl
- Gehäuse
- Paneele
- Montagefertige Blechteile
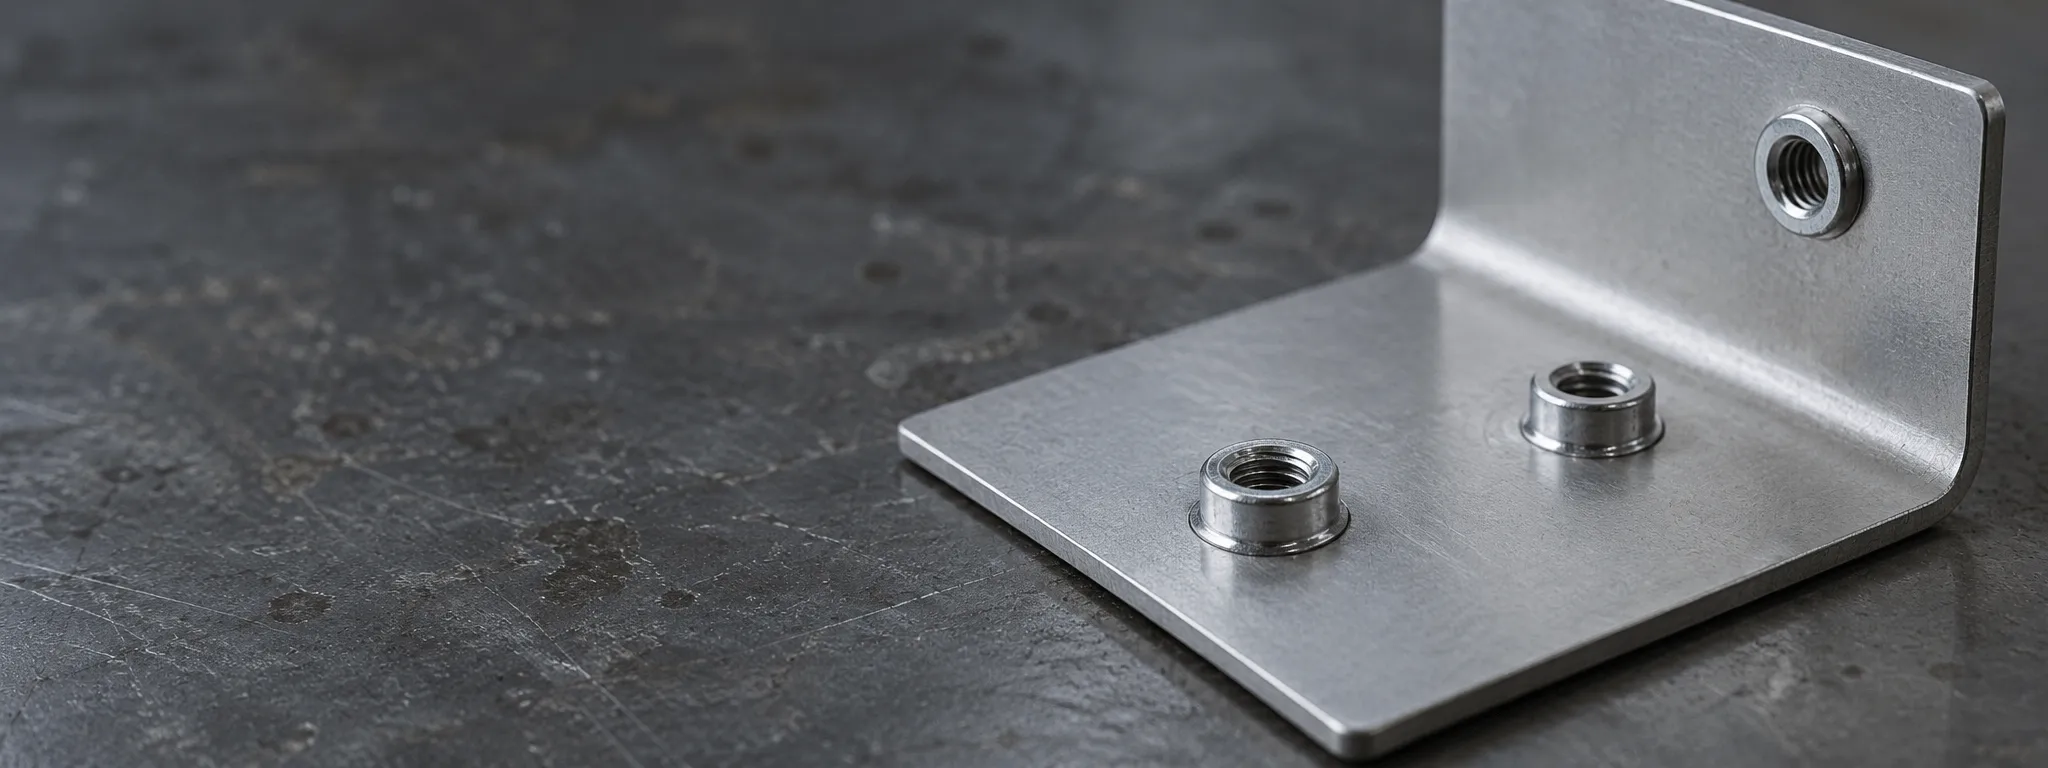
Der Unterschied liegt in der Art der Verbindung. Eine Einpressmutter wird kalt in eine vorgeschnittene Bohrung eingepresst und setzt sich fest, weil verdrängtes Blechmaterial in eine Nut zurückfließt. Eine Blindnietmutter wird von einer Seite verformt und klemmt hinter dem Blech.
Die Blechdicke bestimmt weitgehend, was möglich ist, und auch der Abstand zur Kante und zu umliegenden Aussparungen zählt. Wir beurteilen das vorab an der Zeichnung, damit es bei der ersten Serie keine Überraschung gibt.
Einpress- und Blindnietmuttern sind Teil eines größeren Ganzen: die Bohrung kommt vom Laser, die Kanten werden entgratet und das Teil wird häufig noch abgekantet, bevor die Mutter hineinkommt. Diese Reihenfolge ist nicht beliebig — eine zu früh gesetzte Mutter stört beim Abkanten oder wird in der Presse verformt. Wir legen die Reihenfolge in der Arbeitsvorbereitung fest.
Von der Zeichnung zur Lieferung
Vorbereiten
Löcher maßgenau auf dem Laser schneiden, Kanten entgraten und bei Bedarf zuerst abkanten — eine zu früh gesetzte Mutter stört.
Einpressen
Maschinell und rechtwinklig, mit einer Presskraft, die auf Blechdicke und Mutterntyp abgestimmt ist.
Kontrolle
Ebenheit rund um die Mutter und Sitz des Gewindes, damit die Verbindung auch nach wiederholtem Demontieren und Montieren fest bleibt.
Spezifikationen
Richtwerte — pro Projekt zu bestätigen- Einpressmutter
- kalt in eine vorgeschnittene Bohrung eingepresst; die Rändelung verdrängt Material, das in eine Nut zurückfließt
- Blindnietmutter
- von einer Seite verformt, klemmt hinter dem Blech
- Festeste und flachste Verbindung
- Einpressmutter
- Rückseite nicht zugänglich
- Blindnietmutter — auch wenn die Rückseite nicht verformt werden darf
- Blechwerkstoff
- muss weicher sein als die Mutter, sonst fließt er nicht in die Nut
- Kritische Kombination
- harter Werkstoff mit feinem Gewinde
- Randabstand
- zu nah am Rand wölbt sich das Material auf
- In Edelstahlblech
- Edelstahlmuttern, gegen Kontaktkorrosion
- In Aluminium
- Edelstahl oder verzinkter Stahl, je nach Umgebung
- Nach dem Pulverbeschichten
- Gewinde abdecken oder nacharbeiten, sonst läuft die Beschichtung hinein
Was Sie mitschicken
Angebot anfragen- Zeichnung mit den Bohrungspositionen
- Blechdicke und Werkstoff
- Die gewünschte Gewindegröße
- Ob die Mutter auf der Sicht- oder der Rückseite sitzt
- Die Nachbehandlung
- Wissen Sie noch nicht, welche Mutter passt: die Belastung und wie oft die Verbindung gelöst werden muss
Häufige Fragen
Was ist der Unterschied zwischen Einpressmutter und Blindnietmutter?
Eine Einpressmutter wird kalt ins Blech gepresst; die Rändelung verdrängt Material, das in eine Nut zurückfließt und die Mutter auszieh- und verdrehsicher festsetzt. Eine Blindnietmutter wird von einer Seite verformt und klemmt hinter dem Blech. Die Einpressmutter ergibt die festeste und flachste Verbindung, die Blindnietmutter ist die Wahl, wenn die Rückseite nicht zugänglich ist.
Ab welcher Blechdicke können Sie eine Einpressmutter setzen?
Das hängt vom Mutterntyp, vom Blechwerkstoff und von der Gewindegröße ab. Das Blech muss weicher sein als die Mutter; ein harter Werkstoff oder ein feines Gewinde in dünnem Blech kann daher ein Grund sein, eine andere Größe oder eine Blindnietmutter zu wählen. Wir beurteilen diese Kombination je Anfrage an der Zeichnung.
In welchen Werkstoffen setzen Sie Einpress- und Blindnietmuttern?
In Edelstahl, Aluminium und Stahl. Wir stimmen den Mutternwerkstoff auf das Blech ab: in Edelstahlblech Edelstahlmuttern, um Kontaktkorrosion zu vermeiden, in Aluminium je nach Umgebung Edelstahl oder verzinkter Stahl.
Hält das Gewinde bei wiederholter Demontage?
Ja, sofern die Mutter rechtwinklig und mit der richtigen Presskraft gesetzt wurde. Eine korrekt eingepresste Mutter ist auszieh- und verdrehsicher und damit für Bauteile geeignet, die im Betrieb regelmäßig geöffnet werden. Nach dem Einpressen prüfen wir Ebenheit und Gewindesitz.
Kann nach dem Einpressen noch pulverbeschichtet werden?
Ja, das Gewinde muss dann jedoch abgedeckt oder nach dem Beschichten nachgearbeitet werden, sonst läuft die Beschichtung ins Gewinde. Teilen Sie uns mit, welche Nachbehandlung das Teil erhält, dann legen wir die Reihenfolge entsprechend fest.
Besprechen Sie Ihre Zeichnung,
Ihr Bauteil oder Ihre Baugruppe.
Antwort innerhalb eines Werktages · 074-2912235 · info@assinkschipholt.nl